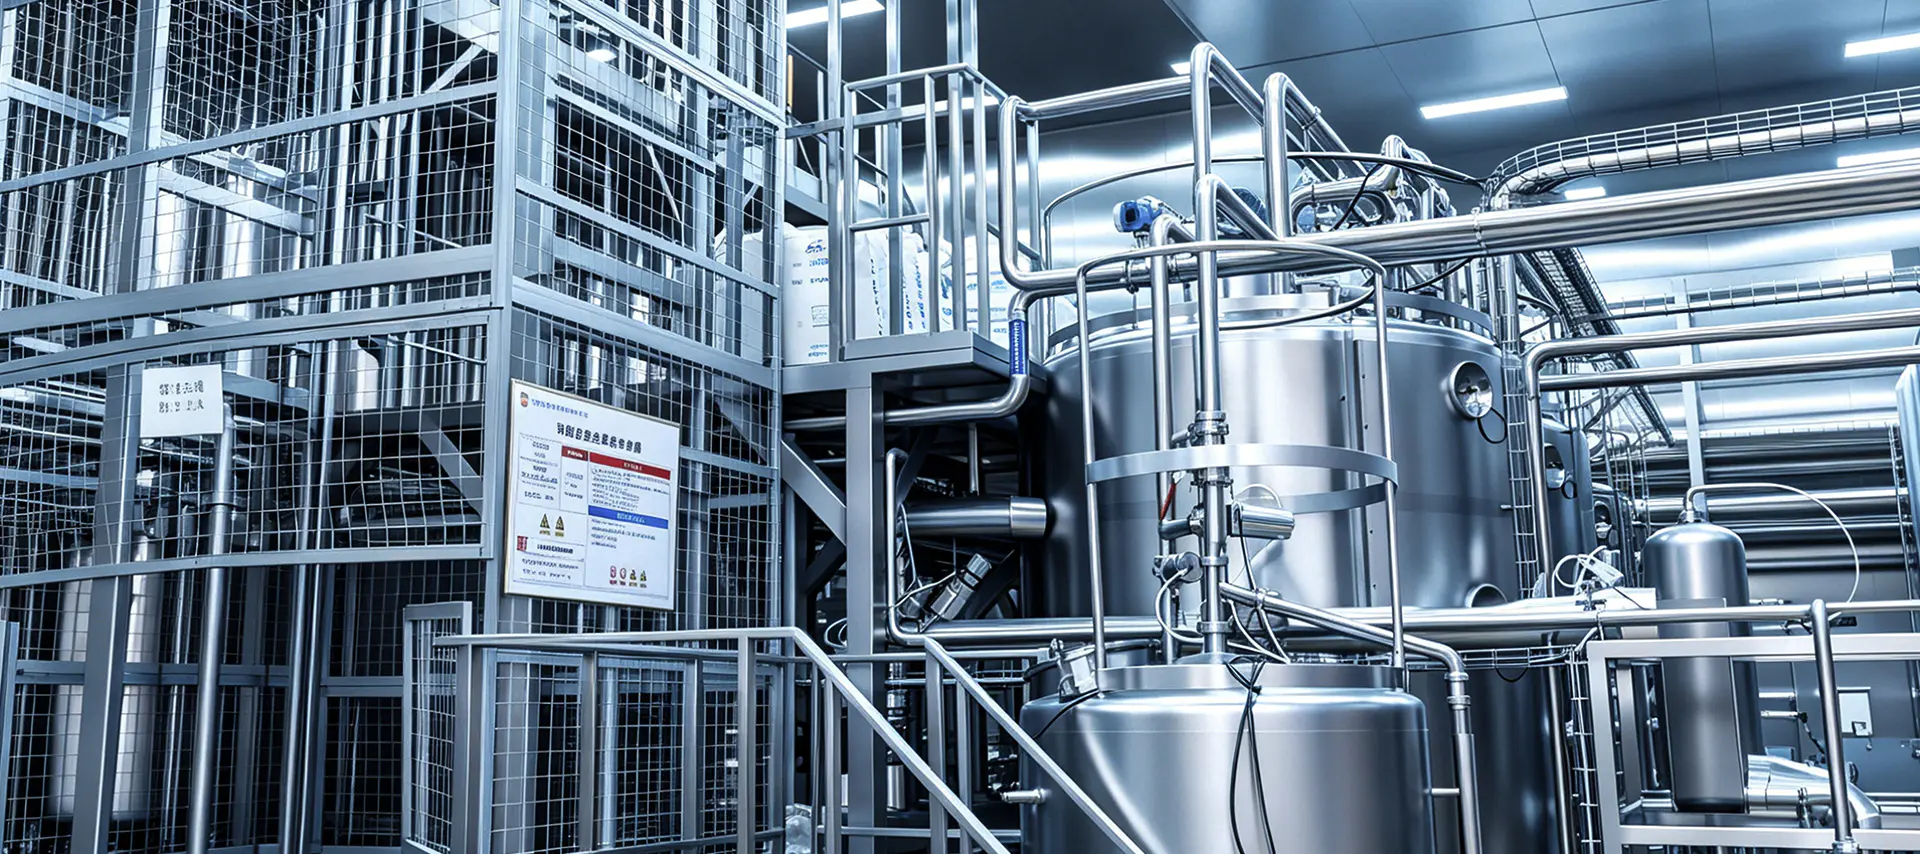
En mejerianläggning som planerar en pastöriserad mjölklinje på 10 000 L/h står inför ett beslut som ser enkelt ut på pappret: värm upp obehandlad mjölk till 72°C, håll den i 15 sekunder, kyl den och fyll den. I praktiken är pastörisatorn bara lika tillförlitlig som lagrings-, klarnings-, standardiserings-, homogeniserings-, fyllnings- och rengöringssystemen för råmjölk som är kopplade till den. En pastöriserad mjölkproduktionslinje förstås därför bäst som ett kontinuerligt hygieniskt flöde, inte en enda maskin.
Slutsatsen som är viktig för köpare är denna: hållbarhet, livsmedelssäkerhet och smak bestäms innan mjölken når pastörisatorn och igen efter att den lämnar hållröret . Råmjölk med högt bakterieantal förkortar hållbarheten även om pastörisatorn fungerar perfekt. Att fylla i en icke-hygienisk miljö kommer att återkontaminera en helt pastöriserad produkt. Rengöringsfel kommer att ångra allt inom några få produktionskörningar. Så linjen bör utvärderas som ett system, från tankbilsmottagning till förpackad produkt.
Varje pastöriserad mjölkproduktionslinje är uppbyggd kring en validerad kombination av tid och temperatur. Den vanligaste referensen inom internationell mejeripraxis är 72 °C i 15 sekunder , känd som högtemperatur-korttidspastörisering (HTST). Denna behandling förstör vegetativa patogener som Salmonella, Listeria och E. coli samtidigt som den endast orsakar begränsad skada på mjölkens näringsmässiga och sensoriska kvalitet.
| Metod | Temperatur | Hålltid | Typisk tillämpning |
|---|---|---|---|
| LTLT (batch) | 63 °C | 30 min | Små eller hantverksmässiga volymer |
| HTST | 72 °C | 15 s | Standard flytande mjölk i de flesta växter |
| Högre värme kortare tid | 89 °C | 1,0 s | Förlängd hållbarhet i kyl |
| UHT | 135–150 °C | 2–5 s | Miljöstabil mjölk |
Hålltiden är lika viktig som temperaturen. I en HTST-linje måste hållarröret vara tillräckligt långt för att hålla varje partikel mjölk vid 72 °C i minst 15 sekunder vid maximal designflöde. En flödesavledningsventil nedströms hållröret skickar automatiskt undervärmd mjölk tillbaka till balanstanken. Temperatursensorer, registreringsinstrument och avledningsventiler är därför inte valfria tillbehör; de är linjens säkerhetsryggrad. Verifiering görs normalt med fosfatastestet, eftersom enzymet alkaliskt fosfatas inaktiveras under pastöriseringsförhållanden.
En standardlinje kan delas in i förberedelse, värmebehandling, fyllning och rengöring. Varje steg använder utrustning vald för kapacitet, produktegenskaper och hygienkrav.
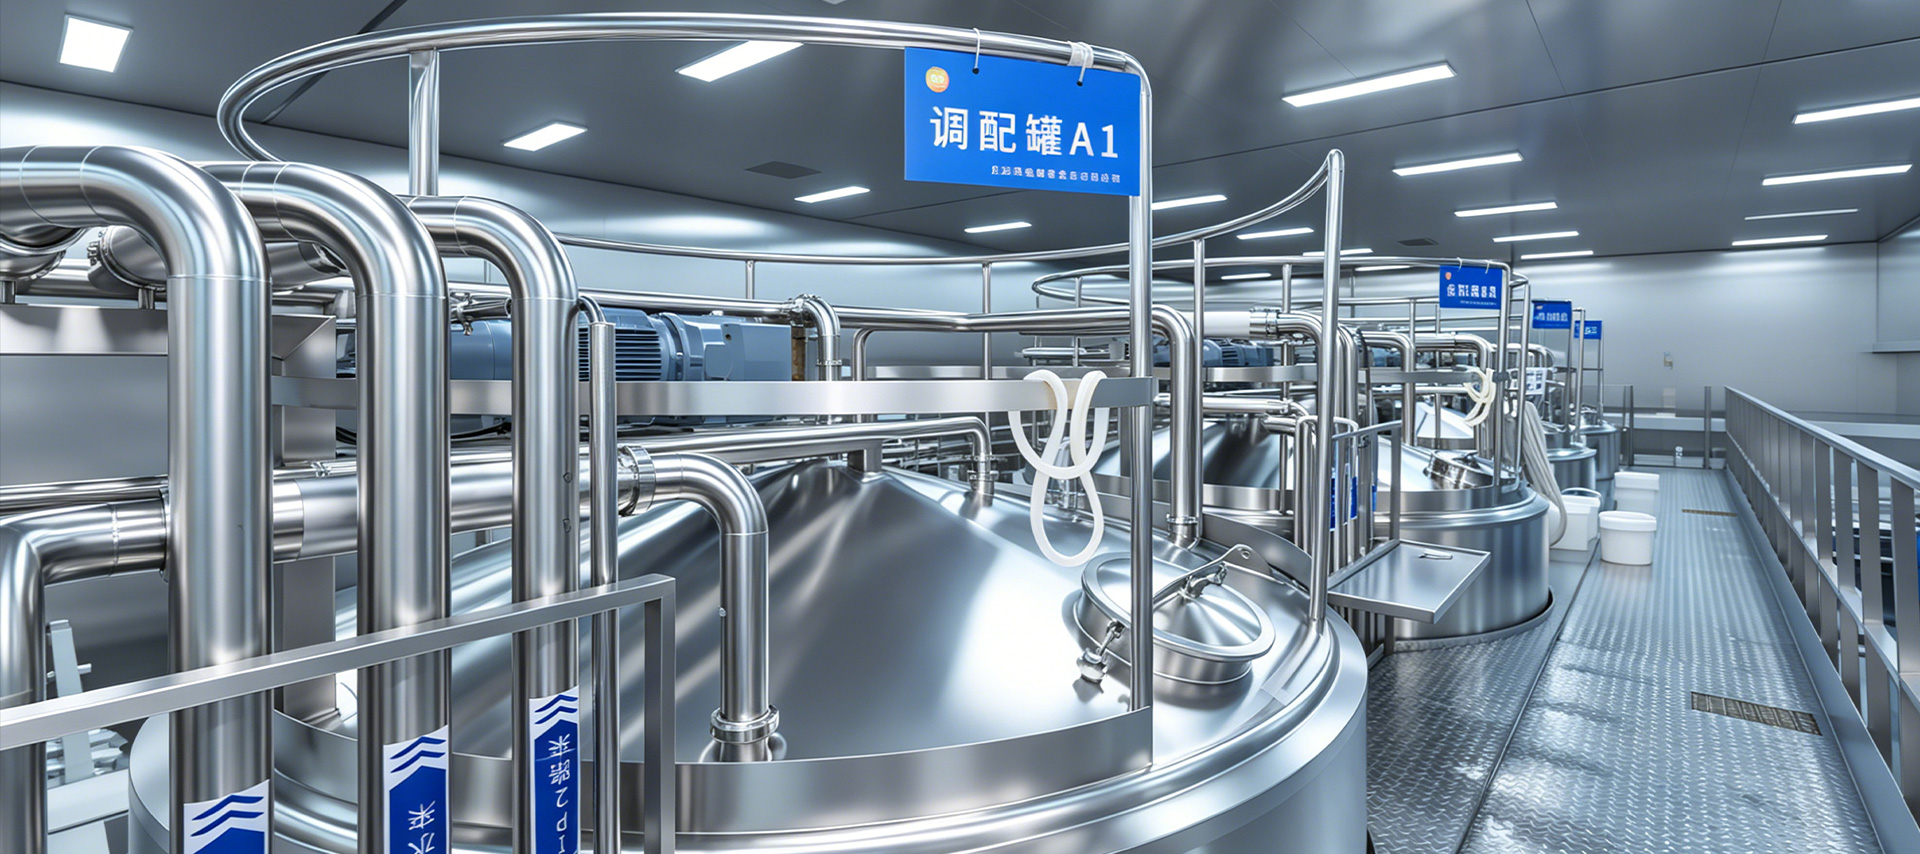
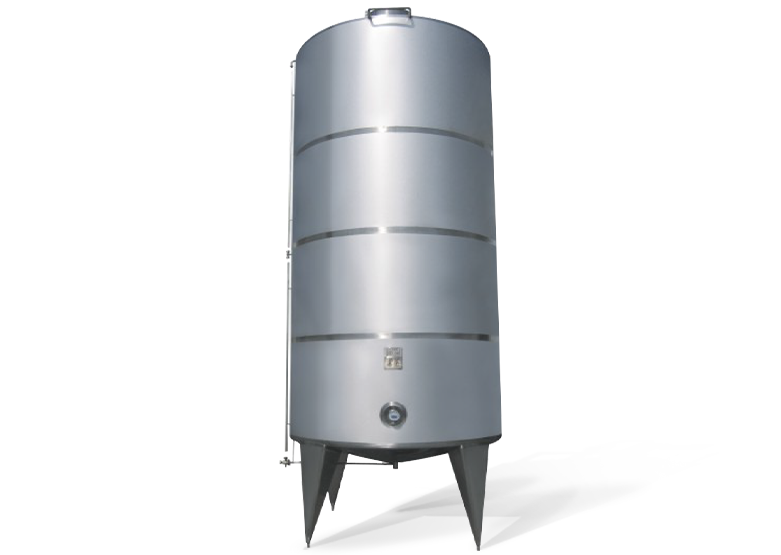
Tankmjölk tas emot genom en mottagningsstation med filter, flödesmätare och tallrikkylare och förvaras sedan under 4 °C för att begränsa bakterietillväxt. Lagringskapaciteten bör täcka minst ett eller två fyllningsskift. A dubbelskikts isolerad ackumulatortank håller mjölktemperaturen stabil och skyddar den från omgivande värme. Stora anläggningar använder ofta utomhussilotankar för att minska byggnadskostnaderna, medan mindre mejerier vanligtvis väljer isolerade inomhustankar med försiktig omrörning.
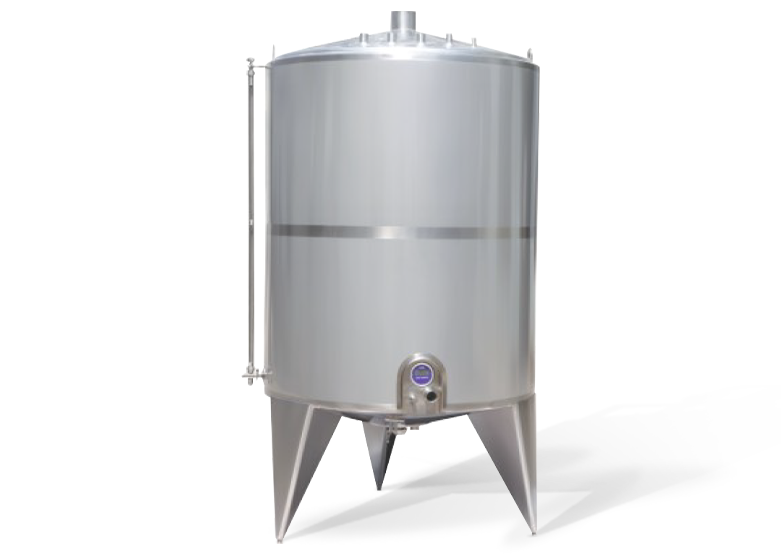 Dubbelskiktsisolerade tankleverantörer, Custom Factory, Tillverkare - Shanghai Yi Yang Fluid Tech är leverantörer av dubbelskiktsisolerade tankar, anpassad dubbellagersisolerad tankfabrik och tillverkare i Kina, F... Visa produkt →
Standardisering anpassar fetthalten till värdet som står på etiketten. In-line standardisering använder en centrifugalseparator för att producera skummjölk och grädde, som kombineras på nytt i beräknade proportioner. Homogenisering följer vid ett typiskt tryck på 150–200 bar i en tvåstegshomogenisator, vilket minskar storleken på fettkulorna så att krämen inte separerar och munkänslan förblir jämn.
Hjärtat i linjen är en plattvärmeväxlarslid byggd för regenerering, uppvärmning, hållning och kylning. I regenereringssektionen värmer varm pastöriserad mjölk den inkommande kalla mjölken och återvinner 90–95 % av energin, vilket minskar behovet av ånga och kylt vatten. Produkten går sedan in i värmesektionen, passerar genom hållarröret och kyls till 2–4 °C före fyllning. En flödesavledningsventil skyddar processen: om temperaturen sjunker under börvärdet, leder ventilen tillbaka produkten för upparbetning.
 Leverantörer av värmeväxlare, anpassad fabrik, tillverkare - Shanghai Yi Yang Yi Yang Fluid Tech är leverantörer av värmeväxlare, skräddarsydd fabrik för värmeväxlare och tillverkare i Kina, funktionsbeskrivning... Visa produkt →
Pastöriserad mjölk fylls kallt, så påfyllningsrummet måste minimera luftburen förorening. Påsar, flaskor och kartongfyllmedel ställer olika hygienkrav. Många anläggningar inkluderar en helautomatisk avgasningsmaskin före fyllning för att avlägsna löst luft, vilket minskar oxidation och förbättrar smakstabiliteten. Efter varje produktionskörning rengörs hela linjen från råmjölkstankar till påfyllningsmunstycken automatiserad utrustning för CIP-rengöringssystem cirkulerande kaustik och sura lösningar vid definierade temperaturer och flödeshastigheter. Utan CIP bildar protein- och fettrester snabbt biofilmer som ingen desinficering kan nå helt.
 CIP Rengöringssystem Utrustningsleverantörer, Custom Factory, Tillverkare - Shangh Yi Yang Fluid Tech är leverantörer av CIP-rengöringssystemutrustning, anpassad fabrik för CIP-rengöringssystemutrustning och tillverkare i Ch... Visa produkt →
Att välja enskilda komponenter är bara hälften av projektet. Linjen presterar till standard endast när tekniken runt den är korrekt.
Linjekapaciteten bör beräknas från daglig produktion och drifttimmar, med en praktisk buffert på 10–20 %. En 10 000 L/h linje som går 12 timmar om dagen producerar cirka 120 000 L per dag; om samma linje senare måste producera 180 000 L måste designen ändras, inte bara schemat. Verksamhetsplanering är lika viktigt: ånga för uppvärmning och CIP, kylt vatten för kylning, tryckluft för ventiler och påfyllningsmaskiner, och elektrisk kapacitet för pumpar och homogenisatorer. Många projektförseningar kommer från en underdimensionerad ångpanna eller otillräckligt kylvattenflöde.
Moderna linjer använder PLC- och HMI-kontroll med recepthantering, automatisk pastöriseringskontroll, trendregistrering och larmloggar. För pastöriserad mjölk, där några grader eller sekunder avgör säkerheten, är dataregistrering en del av efterlevnaden. Dokument måste kunna granskas och exporteras för kvalitetsteam och myndighetsinspektioner. En leverantör som tillhandahåller nyckelfärdig konstruktion och projektgenomförande håller automation, rörledningar och verktyg konsekventa genom design, vilket minskar integrationsrisker på plats.
Ett nyckelbeslut för varje mejeriföretag är om de ska producera pastöriserad mjölk, UHT-mjölk eller båda. Pastöriserad mjölk måste hålla sig under 4 °C från mejeriet till konsumenten och erbjuder vanligtvis 7–15 dagars hållbarhet; dess fräscha smak gör den till den föredragna produkten på marknader med en pålitlig kylkedja. A UHT mjölkproduktionslinje värmer mjölk till 135–150 °C i 2–5 sekunder och fyller den aseptiskt, vilket ger flera månaders hållbarhet i omgivningen till en högre energikostnad. Många anläggningar installerar båda ledningarna och delar berednings- och rengöringssystemen samtidigt som värmebehandlingssektionerna hålls åtskilda.
Det mest pålitliga sättet att välja en leverantör är att utvärdera hur de hanterar processvalidering, hygienisk design och support efter försäljning. Begär åtminstone följande innan du gör en beställning:
Materialcertifikat för 316L rostfritt stål, svetsinspektionsprotokoll och ytfinishspecifikationer avgör hur rengörbar linjen kommer att vara. Dokumentation är inte pappersarbete; det är beviset på att linjen kommer att uppfylla den erforderliga stockreduktionen och hållbarhetsmålet. En leverantör med ett starkt ingenjörsteam kan anpassa linjen till din råmjölkskvalitet, fettstandardiseringsstrategi och lokala regulatoriska krav.
En pastöriserad mjölklinje går ofta i flera skift, så reservdelar och snabb service är en del av din driftskostnad. Bekräfta leveranstider för plattor, packningar, pumpar och styrkomponenter och fråga om idrifttagning och operatörsutbildning. Leverantörens tekniska serviceåtagande påverkar din drifttid mer än det ursprungliga utrustningspriset.
När standarderna är tydliga och utrustningen är definierad ligger den återstående risken främst i integrationen. En leverantör som designar, tillverkar och beställer hela linjen kan minska gränssnitten och förkorta projektets tidslinje. När du jämför offerter, granska hela pastöriserad mjölkproduktionslinje omfattning, inklusive processdesign, leverans av utrustning, installation och driftsättning, för att bekräfta att det som citeras är ett fungerande system snarare än en samling maskiner.

Kontaktuppgifter
Production Address: Nr 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rum 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Snabblänk
Begär anpassad offert Behöver du något speciellt? Vi är här för att hjälpa.