UHT-bearbetning definieras av en enkel parameteruppsättning: mjölk värms upp till 135–150°C, hålls i 2–5 sekunder och kyls sedan snabbt ned till omgivningstemperatur. Resultatet är en kommersiellt steril produkt som kan förvaras oöppnad i rumstemperatur i 6 till 12 månader, jämfört med de 7 till 15 dagar av kyld hållbarhet som är typiska för HTST pastöriserad mjölk. Den enda skillnaden förändrar hela logiken i en mejerianläggning, inklusive distributionsradie, förpackningsformat, lagerförhållanden och kylkedjeberoende.
Temperaturparametrar beskriver dock bara resultatet, inte kostnaden. UHT-fasen utlöser Maillard-reaktioner som orsakar en lätt kokt smak, partiella förluster av tiamin och C-vitamin, och vassleproteindenaturering vars svårighetsgrad beror på formen på hela uppvärmnings-, håll- och kylkurvan. Långsam uppvärmning ökar brunfärgningen; otillräcklig kylning förlänger värmeexponeringen. En väldesignad UHT-linje handlar därför mindre om att nå en måltemperatur än om att säkerställa att varje droppe mjölk upplever samma kompakta termiska historia när den strömmar genom systemet.
Direct UHT-system injicerar kulinarisk ånga direkt i produkten, vilket ger extremt snabb temperaturhöjning och minimal värmebelastning, vilket passar produkter där smakbevarande är prioritet. Men direkta system kräver högkvalitativ ånga, komplexa tryckbalanserande kontroller och högre initiala investeringar. Indirekta system överför värme genom platt- eller rörformade värmeväxlare och når värmeåtervinningsgrader över 90 % samtidigt som de erbjuder mer intuitiv kontroll och enklare CIP-program. Förutom mycket stora vitmjölksanläggningar är de flesta UHT-linjer byggda kring indirekt uppvärmning.
I en indirekt konfiguration sker förvärmning, slutlig uppvärmning och kylning inom samma värmeöverföringsmoduler. Designkvaliteten på det paketet påverkar direkt uppvärmningseffektiviteten, nedsmutsningshastigheten och energiförbrukningen. Detta är anledningen till att utvärdering av utrustning inte bör stanna vid den maximala steriliseringstemperaturen, utan bör fokusera på den praktiska regenereringshastigheten, tryckfallet och rengöringsbarheten hos värmeväxlarslip under verkliga produktionsförhållanden.
 Leverantörer av värmeväxlare, anpassad fabrik, tillverkare - Shanghai Yi Yang Yi Yang Fluid Tech är leverantörer av värmeväxlare, skräddarsydd fabrik för värmeväxlare och tillverkare i Kina, funktionsbeskrivning... Visa produkt →
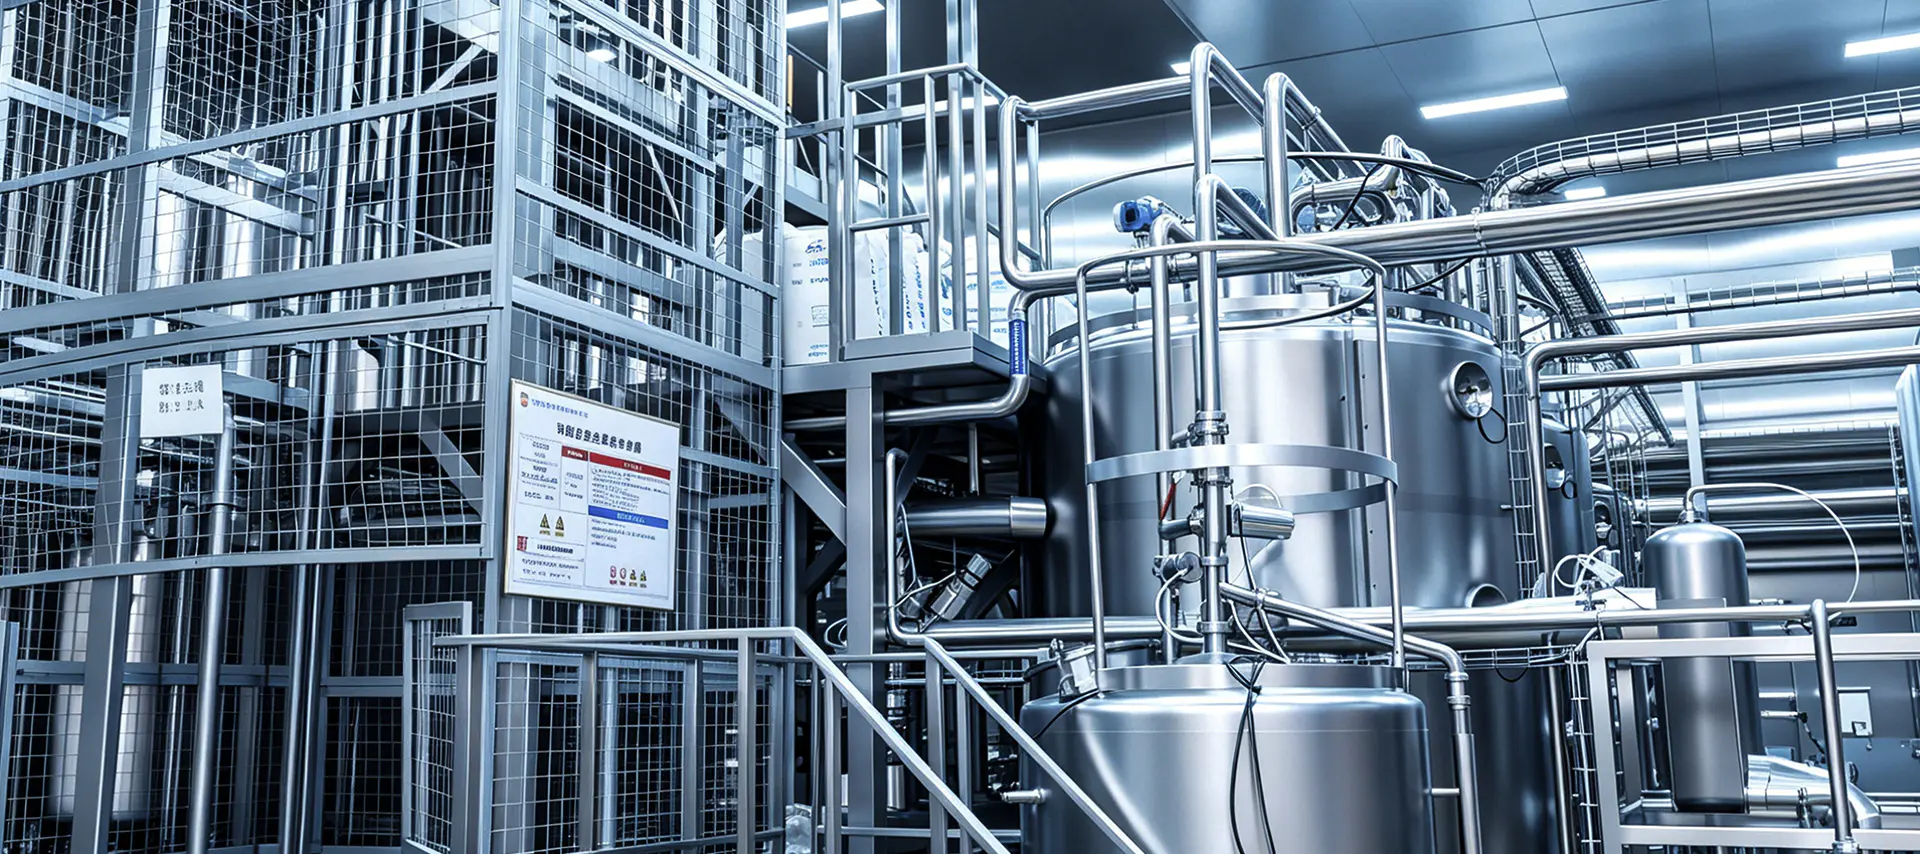
En UHT-linje är inte en sterilisator i kombination med ett fyllmedel. Det är en serie sammankopplade processsteg där utdatakvaliteten för varje steg avgör stabiliteten för nästa. En komplett linje innehåller vanligtvis följande moduler:
Många anläggningar fokuserar sin uppmärksamhet på UHT-sektionen, men den verkliga kapacitetsbegränsningen är vanligtvis uppströms. Om den obehandlade mjölken har ett högt initialt mikrobiellt antal kan värmebeständiga enzymer överleva UHT-behandling och fortsätta att bryta ner fett och protein under lagring, vilket leder till koagulering eller bismak veckor efter fyllning. Korrekt filtrering, avgasning och standardisering minskar bördan på sterilisatorn och begränsar även avlagringar på värmeöverföringsytor.
Homogenisatorns placering spelar lika stor roll. När homogenisering utförs före UHT-behandling förfinas fettkulor vid en lägre viskositet och sterilisatorns nedsmutsningstendens reduceras. En felaktigt specificerad homogenisator, till exempel med otillräckligt tryck eller dålig tätning, orsakar fettaggregation efter sterilisering, och denna defekt blir mycket mer synlig när produkten hålls utanför kylkedjan.
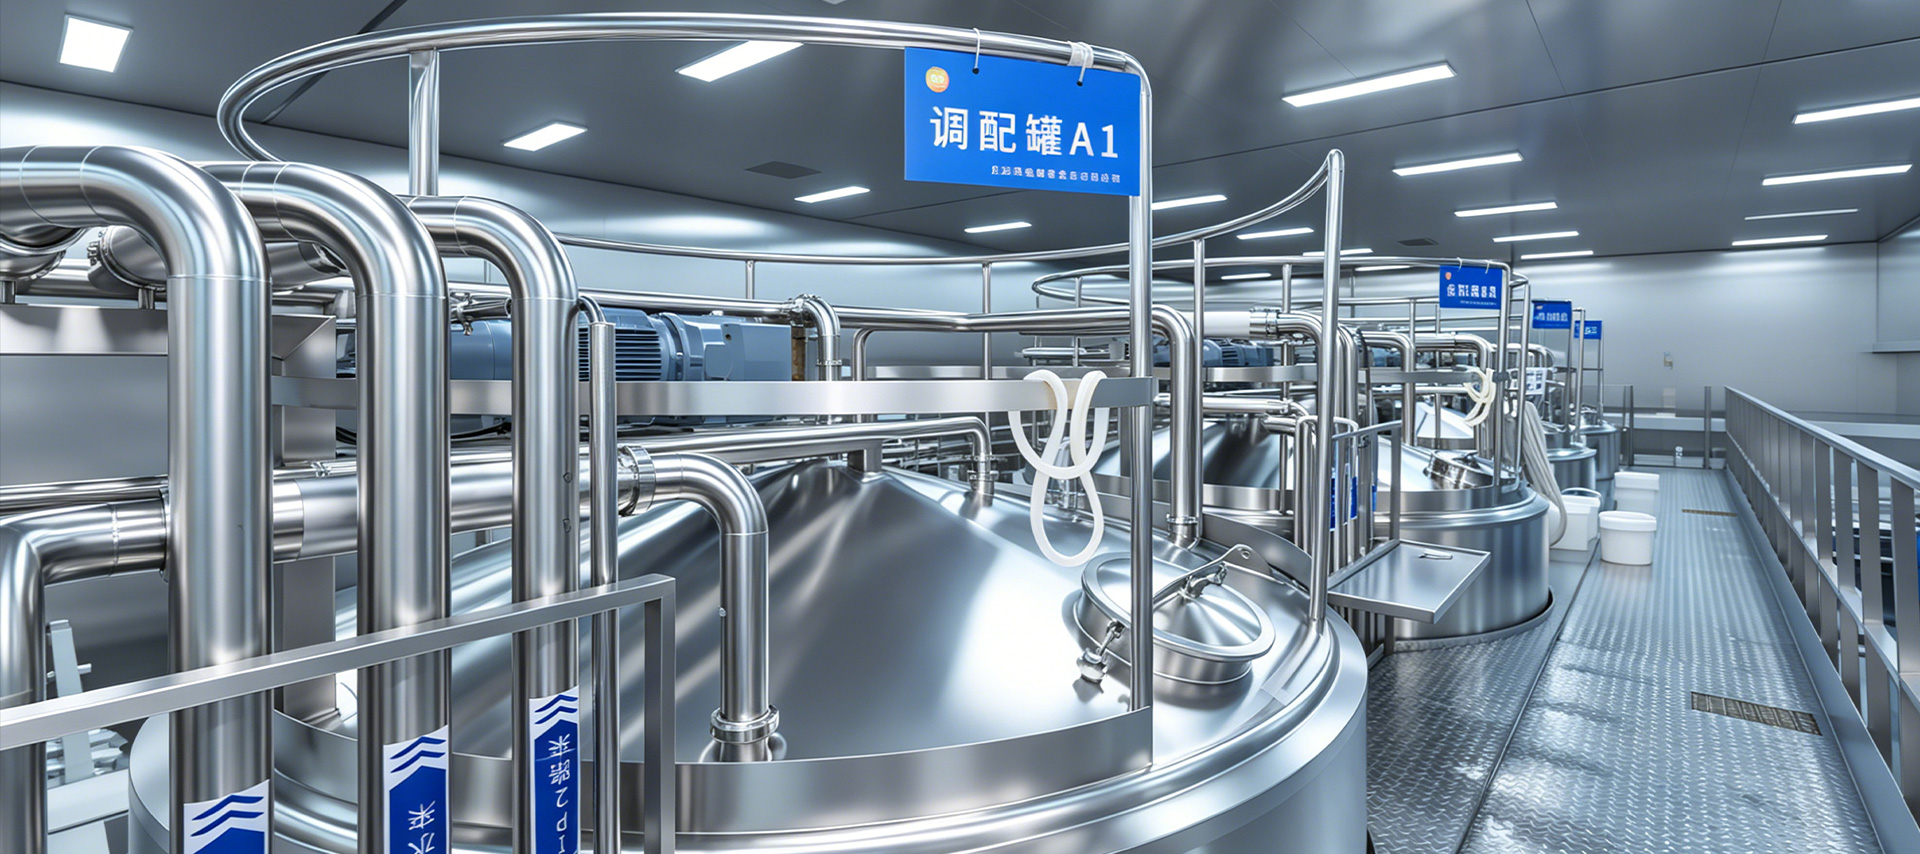
UHT-sektionen är processens hjärta i linjen. Mjölk värms snabbt upp till den inställda temperaturen, passerar genom ett hållrör under den erforderliga uppehållstiden och kyls sedan under 80°C. Om temperaturen sjunker under den nedre processgränsen måste en flödesavledningsventil automatiskt styra om den understeriliserade produkten så att den aldrig når fyllningsstadiet.
Denna funktion beror inte bara på själva sterilisatorn utan också på instrumentering, ventiltåg och styrlogik. Utvärderar utrustning för steriliseringssystem kräver därför en närmare titt på hållrörets designmarginal, värmeöverföringseffektivitet, sensorns svarstid och avledningssystemets tillförlitlighet. Dessa detaljer avgör om linjen kan bibehålla kommersiell sterilitet under fluktuerande råmjölksförhållanden.
 Leverantörer av utrustning för steriliseringssystem, Custom Factory, Tillverkare - Shangh Yi Yang Fluid Tech är leverantörer av steriliseringssystemutrustning, anpassad steriliseringssystemutrustningsfabrik och tillverkare i Ch... Visa produkt →
Avgasningens roll i en UHT-linje underskattas lätt. Löst syre i obehandlad mjölk påskyndar fettoxidationen och producerar inaktuella smaker, medan medbringad luft stör flödesmätare och fyllningsnoggrannhet. En avgasningsenhet höjer mjölktemperaturen något för att minska gaslösligheten och applicerar sedan vakuum för att avlägsna luft och delar av de flyktiga aromföreningarna, vilket förbättrar smakstabiliteten hos slutprodukten.
I en korrekt designad linje absorberar överspänningskapaciteten före och efter UHT-sektionen det intermittenta start-stoppbeteendet hos fyllmedlet. Utan den bufferten stör fyllningsavbrotten direkt flödeshastigheten och hålltiden i sterilisatorn, vilket skapar en dold variation som ingen kontrollslinga helt kan korrigera.
Linjeval bör börja med en realistisk kapacitet och produktplan, inte med en lista över maskiner. Först efter att kapacitetsintervallet är fixerat kan uppvärmningsmetoden, värmeväxlingsarean, bufferttankens volym och påfyllningshastigheten matchas sammanhängande. Tabellen nedan visar typiska referensintervall.
| Kapacitet | Typisk uppvärmningsmetod | Överväganden |
|---|---|---|
| 1 000–3 000 L/h | Indirekt plattvärmeväxlare | Kompakt layout, lägre energibehov, anpassad för regionalt utbud |
| 3 000–6 000 L/h | Indirekt eller ånginfusion | Kräver större bufferttankar och högre effektivitet CIP-cykler |
| 6 000–12 000 L/h | Ånga infusion eller blandade system | Full automation, värmeåtervinning, uthållig fyllningskoordinering |
Kvaliteten på råmjölk sätter en hård gräns för UHT-hållbarhet. Under projektplaneringen bör leverantören få tydliga data om antalet mikrobiella celler, antal somatiska celler och proteinvärmestabilitet, eftersom dessa värden styr valet av steriliseringstemperatur och homogeniseringstryck. Mjölk med dålig proteinvärmestabilitet tenderar att snabbt smutsa ner värmeytorna, vilket förkortar kontinuerlig drifttid och ökar antalet rengöringscykler.
På den inhemska kinesiska marknaden förpackas UHT-mjölk huvudsakligen i aseptiska tegel- och kuddformat för omgivande distribution. När linjen är planerad för export till Sydostasien, Mellanöstern eller Afrika måste fyllnadsmaterialets kompatibilitet, förpackningsformat och lagerförhållanden ses över i förväg. Om samma linje också kommer att hantera smaksatt mjölk eller mjölkdrycker, måste CIP-sekvensen utformas för att förhindra korskontaminering mellan produktbyten.
För en anläggning som endast betjänar en lokal marknad och inte har något behov av omgivande distribution, en enklare pastöriserad mjölkproduktionslinje är ofta det mer förnuftiga kapitalvalet. Det ekonomiska värdet av UHT-teknik visar sig först när lång hållbarhet och rumstemperaturlogistik är en del av affärsmodellen.
Den mest oförutsägbara orsaken till stillestånd i UHT-anläggningar är nedsmutsning av värmeöverföringsytor. Mjölkproteiner och kalciumsalter avsätts på den varma väggen, vilket gradvis minskar värmeöverföringseffektiviteten och ökar tryckfallet tills systemet kräver ett rengöringsstopp. Det praktiska sättet att kontrollera nedsmutsning är genom förvärmningstemperatur, flödeshastighet och sammansättning av obehandlad mjölk, inte genom att bara förkorta rengöringsintervallet. En väldesignad värmeväxlare håller temperaturskillnaden mellan vägg och vätska tillräckligt låg för att bromsa avsättningen.
Den största kvalitetsrisken i en UHT-linje finns inte inuti sterilisatorn utan nedströms om den. Aseptiska tankventiler, påfyllningsluftsystem och packningar vid röranslutningar kan alla möjliggöra återkontaminering av en redan steril produkt. Eftersom denna typ av defekt vanligtvis uppstår först efter flera veckors lagring är utredningen kostsam och kräver ofta att stora partier kasseras. Förebyggandet beror på utformningen av den aseptiska sektionen och på disciplinerat underhåll av varje tätningskomponent.
Regelbunden rengöring är den grundläggande motåtgärden mot både nedsmutsning och återkontaminering. Ett komplett CIP-program omfattar alkaliska och sura tvättsteg plus slutsköljning, och det måste leverera den erforderliga flödeshastigheten och temperaturen specifikt genom hållarröret. En rätt storlek CIP rengöringssystem minskar behovet av manuell demontering och minskar risken för mänskliga fel.
 CIP Rengöringssystem Utrustningsleverantörer, Custom Factory, Tillverkare - Shangh Yi Yang Fluid Tech är leverantörer av CIP-rengöringssystemutrustning, anpassad fabrik för CIP-rengöringssystemutrustning och tillverkare i Ch... Visa produkt →
Även med rätt utrustning behöver CIP-parametrar verifiering och kontinuerlig optimering baserat på platsförhållanden. Den teknisk servicesupport en leverantör tillhandahåller efter driftsättning, inklusive rengöringsvalidering, feldiagnos och operatörsutbildning, gör ofta skillnaden mellan en linje som går tillförlitligt och en som aldrig når sin nominella effekt.
Köpare jämför naturligtvis priser och märken på sterilisatorer och fyllmedel, men den tekniska designen kring dessa maskiner är det som avgör om anläggningen faktiskt fungerar. Tankdimensionering, rörlutningar, pumpval, värmeåtervinningsnätverk, automationslogik och CIP-ledningsnätverket måste alla balanseras som ett enda system. En leverantör med full-line integrationserfarenhet utgår från en processflödesberäkning och väljer sedan utrustning för att passa det flödet, snarare än att montera enskilda maskiner från olika källor.
Det är därför process- och ingenjörsdesign kapacitet måste väga samma vikt vid leverantörsutvärdering som hårdvaruprissättning. UHT-linjer innebär stora investeringar och lämnar lite utrymme för modifiering efter installation. Att ge lika prioritet åt processdesign, utrustningsmatchning, städvalidering och support efter försäljning är viktigare än att pruta om det lägsta priset på en enda maskin.

Kontaktuppgifter
Production Address: Nr 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rum 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Snabblänk
Begär anpassad offert Behöver du något speciellt? Vi är här för att hjälpa.