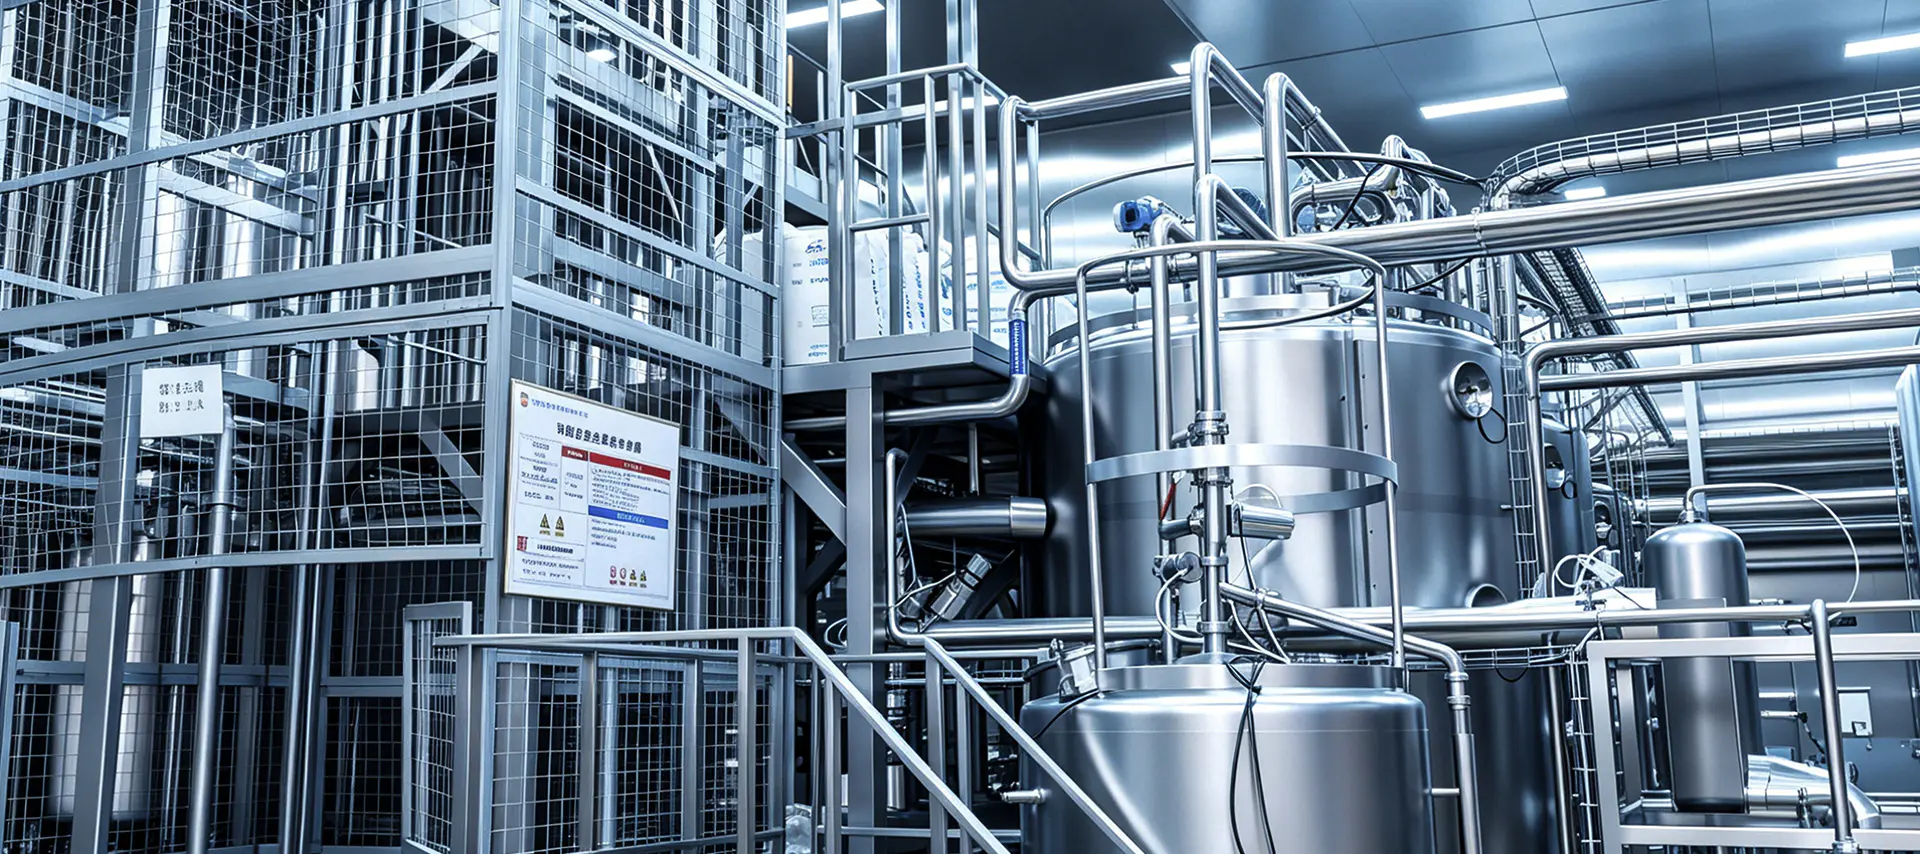
Den kommersiella produktionen av tedrycker innebär mycket mer än att brygga en kanna te och försluta den i en flaska. En helt integrerad produktionslinje för bearbetning av tedrycker kombinerar exakt ingredienshantering, termisk behandling, steril fyllning och automatiserad förpackning till ett kontinuerligt system med hög effekt. Oavsett om slutprodukten är färdigt att dricka (RTD) grönt te, svart te med mjölk eller örtinfusioner, följer den underliggande produktionslogiken en strukturerad sekvens av operationer. Att förstå varje steg hjälper tillverkarna att identifiera effektivitetsluckor, säkerställa efterlevnad av livsmedelssäkerhet och skala produktion utan att offra produktkvalitet.
Varje produktionskörning börjar med råvaruintag. Torra teblad, växtextrakt, sötningsmedel, tillsatser och vatten tas emot och inspekteras mot fastställda kvalitetsspecifikationer. För lösbladsinsatser bedöms fukthalt, partikelstorlek och mikrobiell belastning innan material kommer in i bearbetningsgolvet. Vattenbehandling är lika kritisk, eftersom kran- eller brunnsvatten måste renas genom filtrering med omvänd osmos (RO) och avjonisering för att avlägsna klor, tungmetaller och lösta fasta ämnen som annars skulle förändra smak och stabilitet.
Torra ingredienser lagras vanligtvis i klimatkontrollerade silor eller förseglade behållare för att förhindra klumpar och kontaminering. Flytande ingredienser som koncentrerade växtextrakt eller smakämnen förvaras i rostfria ståltankar med omrörningssystem. Förbehandlingssteget sätter kvalitetsbasen för allt nedströms, vilket gör leverantörskvalificering och inkommande inspektion till icke förhandlingsbara steg i alla välskötta linjer.
Extraktionssteget omvandlar råa tematerial till en koncentrerad flytande bas. Industriella teextraktionssystem delas vanligtvis in i två kategorier: varmvattenextraktion och kallbryggningsextraktion. Varmvattenextraktion använder temperaturer från 75°C till 95°C, beroende på tesorten, för att lösa upp katekiner, koffein, teanin och aromatiska föreningar inom en kontrollerad kontakttid. Kallbryggningssystem fungerar vid temperaturer under 20°C under längre perioder, vilket ger en jämnare smakprofil med lägre beska, men kräver längre cykeltider och större tankkapacitet.
Tabellen nedan sammanfattar standarddriftsområdena för vanliga tetyper i ett kontinuerligt varmextraktionssystem:
| Te typ | Extraktionstemperatur (°C) | Kontakttid (min) | Te-till-vatten-förhållande |
| Grönt te | 75–80 | 3–6 | 1:80 till 1:100 |
| Svart te | 88–95 | 4–8 | 1:60 till 1:80 |
| Oolong te | 82–88 | 4–7 | 1:70 till 1:90 |
| Örtinfusion | 90–95 | 5–10 | 1:50 till 1:70 |
Efter extraktion passerar vätskan genom ett filtreringssteg som tar bort förbrukade löv och suspenderade partiklar. Kontinuerliga bandpressar, centrifuger eller plåt-och-ramfilter används vanligtvis, följt av ett sekundärt mikrofiltreringsmembran för att uppnå den klarhet som förväntas i kommersiellt te på flaska.
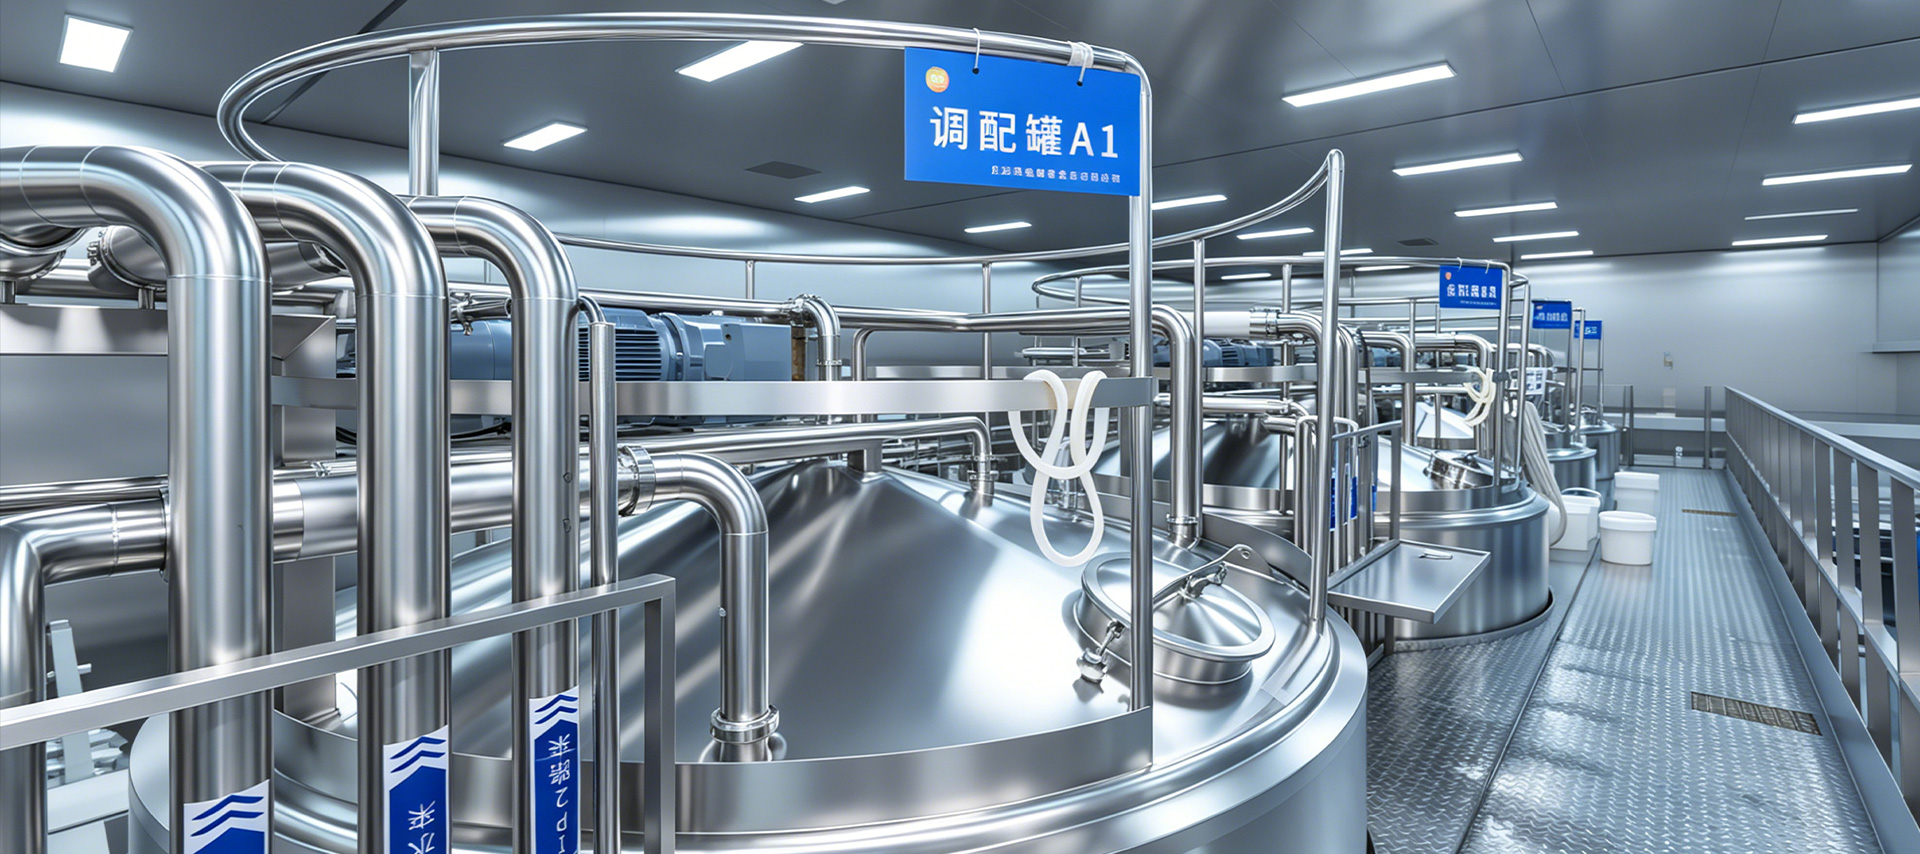
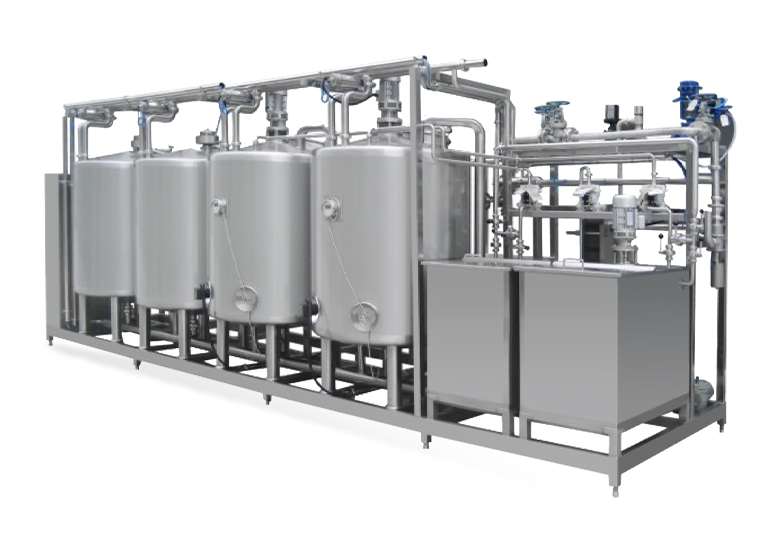
När bastevätskan väl är framställd går den in i en blandningstank där sötningsmedel, syror, stabiliseringsmedel, vitaminer eller smakämnen tillsätts enligt produktformeln. Automatiserade doseringssystem använder flödesmätare och lastceller för att säkerställa att varje ingrediens tillsätts inom snäva toleransband. För varianter av mjölkte används emulgeringsutrustning för att jämnt fördela fetthaltiga mejeriprodukter eller växtbaserade ingredienser i den flytande matrisen.
Standardisering innebär justering av brix (sockerhalt), pH och Brix-till-syra-förhållande för att möta målsensoriska profilen. Inline-refraktometrar och pH-sensorer ger realtidsåterkoppling till styrsystemet, vilket möjliggör automatiska korrigeringar innan produkten går över till termisk bearbetning. Det här skedet är där mycket av sats-till-batch-konsistensarbetet sker, och det kräver nära samordning mellan formelteamet och produktionsoperatörerna.
Termisk behandling är det mest kritiska steget för livsmedelssäkerhet i hela produktionslinjen för bearbetning av tedrycker. Två huvudmetoder används beroende på förpackningsformat och önskad hållbarhet:
Valet mellan dessa två metoder påverkar inte bara utrustningsinvesteringar utan även smakprofilen för slutprodukten. UHT-behandlade teer utvecklar ofta en kokt ton på grund av Maillard-reaktioner vid förhöjda temperaturer, vilket måste hanteras genom formeljusteringar eller smakmaskeringsmedel.
Fyllningssteget måste bibehålla den sterilitet som etablerats under termisk bearbetning. Tre påfyllningsmetoder är standard i branschen:
Fyllningsvolymens noggrannhet övervakas genom in-line kontrollvågar eller flödesmätare, med automatiska avvisningssystem som tar bort under- eller överfyllda behållare innan de når förslutningsenheten.
Efter förseglingen rör sig behållare genom etikettmaskiner som applicerar tryckkänsliga, krymphylsa eller limapplicerade etiketter med exakt registrering. Höghastighetsbläckstråle- eller laserkodare skriver ut partinummer, tillverkningsdatum och bäst-före-datum direkt på behållare eller lock. Synkontrollsystem kontrollerar om det saknas etiketter, skev applicering och oläsliga koder innan behållare förflyttas till sekundärförpackning.
Sekundärförpackning innebär att man grupperar enskilda behållare i multipack, sätter in dem i kartonger eller slår in dem i krympfilm. Automatiserade låduppförare, produkttransportörer och lådförpackare bildar och fyller fraktlådor till priser som är synkroniserade med uppströmsfyllningssystemet. Palleteringsrobotar staplar lådor på pallar enligt förprogrammerade mönster som optimerar laststabilitet och lagereffektivitet.
Modernt produktionslinjer för bearbetning av te drycker inbädda kvalitetskontroll i varje steg snarare än att enbart förlita sig på end-of-line inspektion. Kritiska kontrollpunkter inkluderar extraktionstemperatur och tid, grumlighet efter filtrering, blandning av brix och pH, termisk processdödlighet (F-värde eller motsvarande logreduktion), fyllvikt och tätningsintegritet. Var och en av dessa parametrar loggas av SCADA- eller PLC-systemet och lagras för batchspårbarhet.
Sensoriska utvärderingspaneler bedömer smak, färg och arom från varje produktionssats med hjälp av standardiserade protokoll. Mikrobiologisk testning av bevarade prover bekräftar sterilitet innan produkten släpps från lagret. För exportmarknader omfattar ytterligare efterlevnadskontroller tungmetallgränser, halter av bekämpningsmedelsrester i teinsatsen och förpackningsmigreringstestning.
Linjeeffektiviteten i en produktionsanläggning för tedrycker bestäms inte bara av individuell maskinhastighet utan av hur väl varje steg är integrerat. Bufferttankar mellan utsug och påfyllning skyddar mot uppströms förseningar. Automatiserade CIP-system (Clean-in-Place) cirkulerar bearbetningsrören genom kaustik-, syra- och sköljsekvenser mellan produktionskörningarna, vilket minimerar stilleståndstiden och minskar risken för korskontaminering. OEE-spårning (Overall Equipment Effectiveness) hjälper driftteam att kvantifiera tillgänglighetsförluster, hastighetsförluster och kvalitetsförluster separat, vilket möjliggör riktade förbättringsåtgärder snarare än breda kapacitetsuppgraderingar.
Genom att välja rätt kombination av värmebehandling, fyllningsteknik och behållarformat tidigt i projekteringsfasen undviker man kostsamma efterinstallationer senare. Tillverkare som skalar från 5 000 flaskor i timmen till 30 000 flaskor i timmen står inte bara inför utmaningar i dimensionering av utrustning utan också förändringar av CIP-sekvensering, verktygsförsörjning och dokumentation av kvalitetssystem. Att planera produktionslinjen som ett integrerat system från början är det som skiljer hållbar uppskalning från reaktiv problemlösning.

Kontaktuppgifter
Production Address: Nr 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rum 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Snabblänk
Begär anpassad offert Behöver du något speciellt? Vi är här för att hjälpa.