Sex månader efter lanseringen avslöjar en vitaminvattenprodukt vanligtvis om dess bearbetningslinje utformades runt produkten eller kring vilka maskiner som råkade vara tillgängliga. De mest synliga tecknen är inkonsekvens från batch-till-batch, låg vitaminretention, frekventa linjestopp och avlagringar på platser som rengöringsprogrammet inte kan nå. Den praktiska slutsatsen från projekt med flytande livsmedel är enkel: definiera vitaminstabilitetsfönstret först, välj processstegen och välj först sedan fyllningskonceptet.
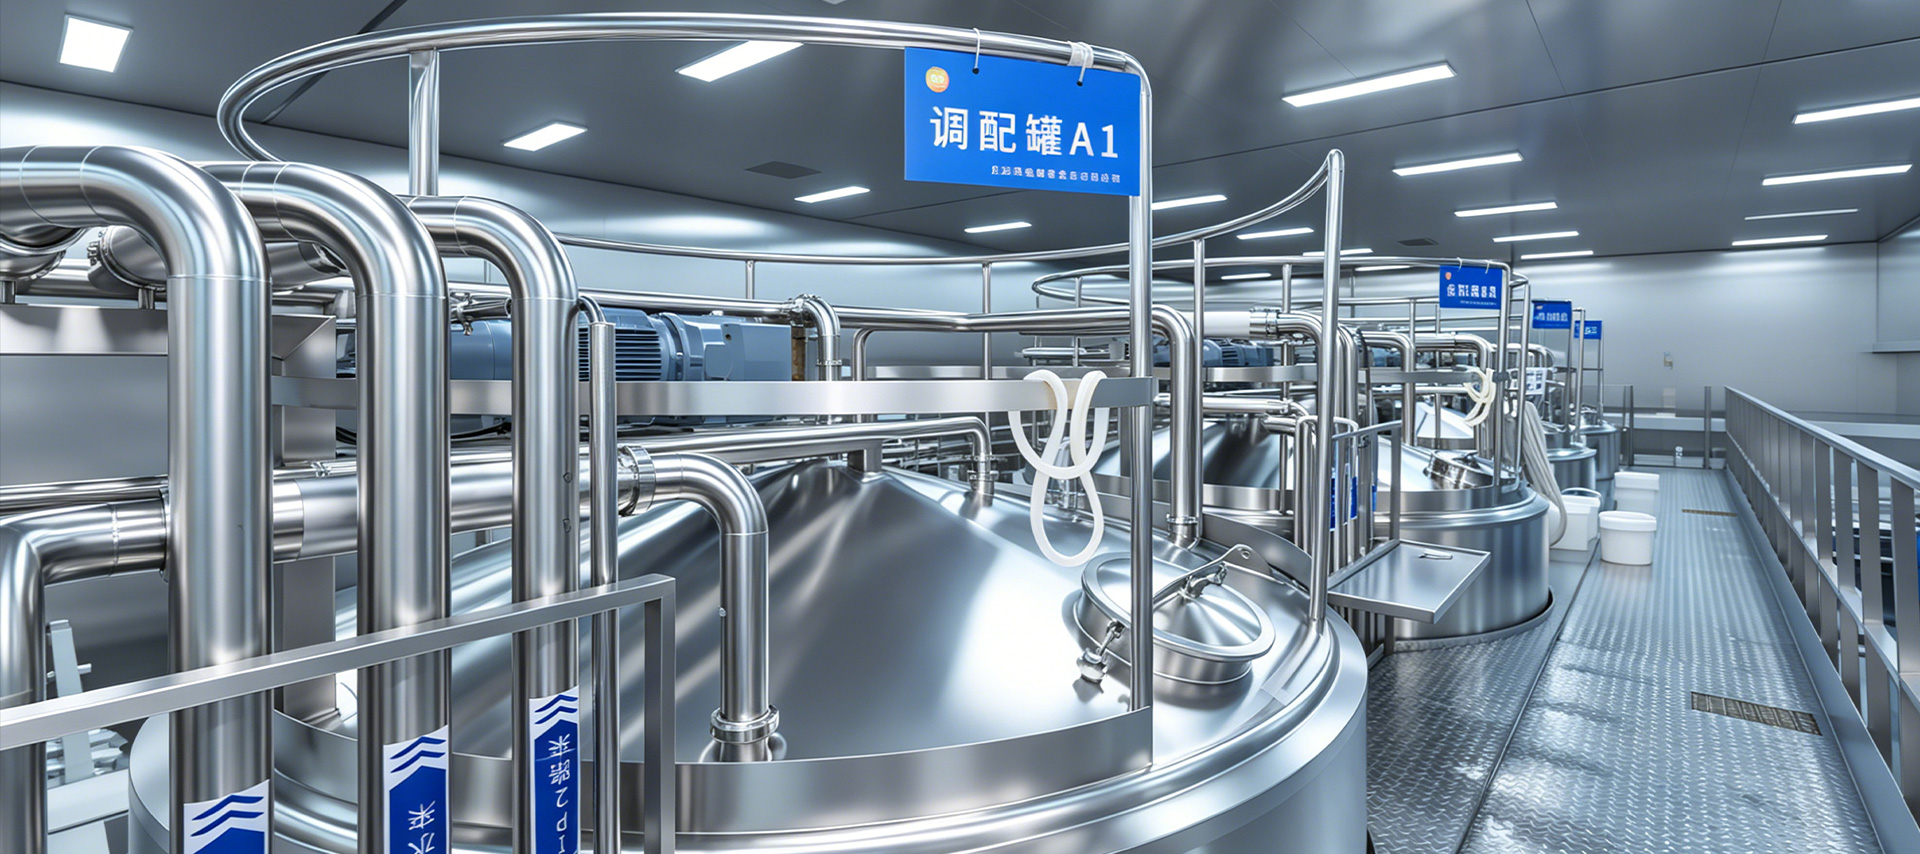
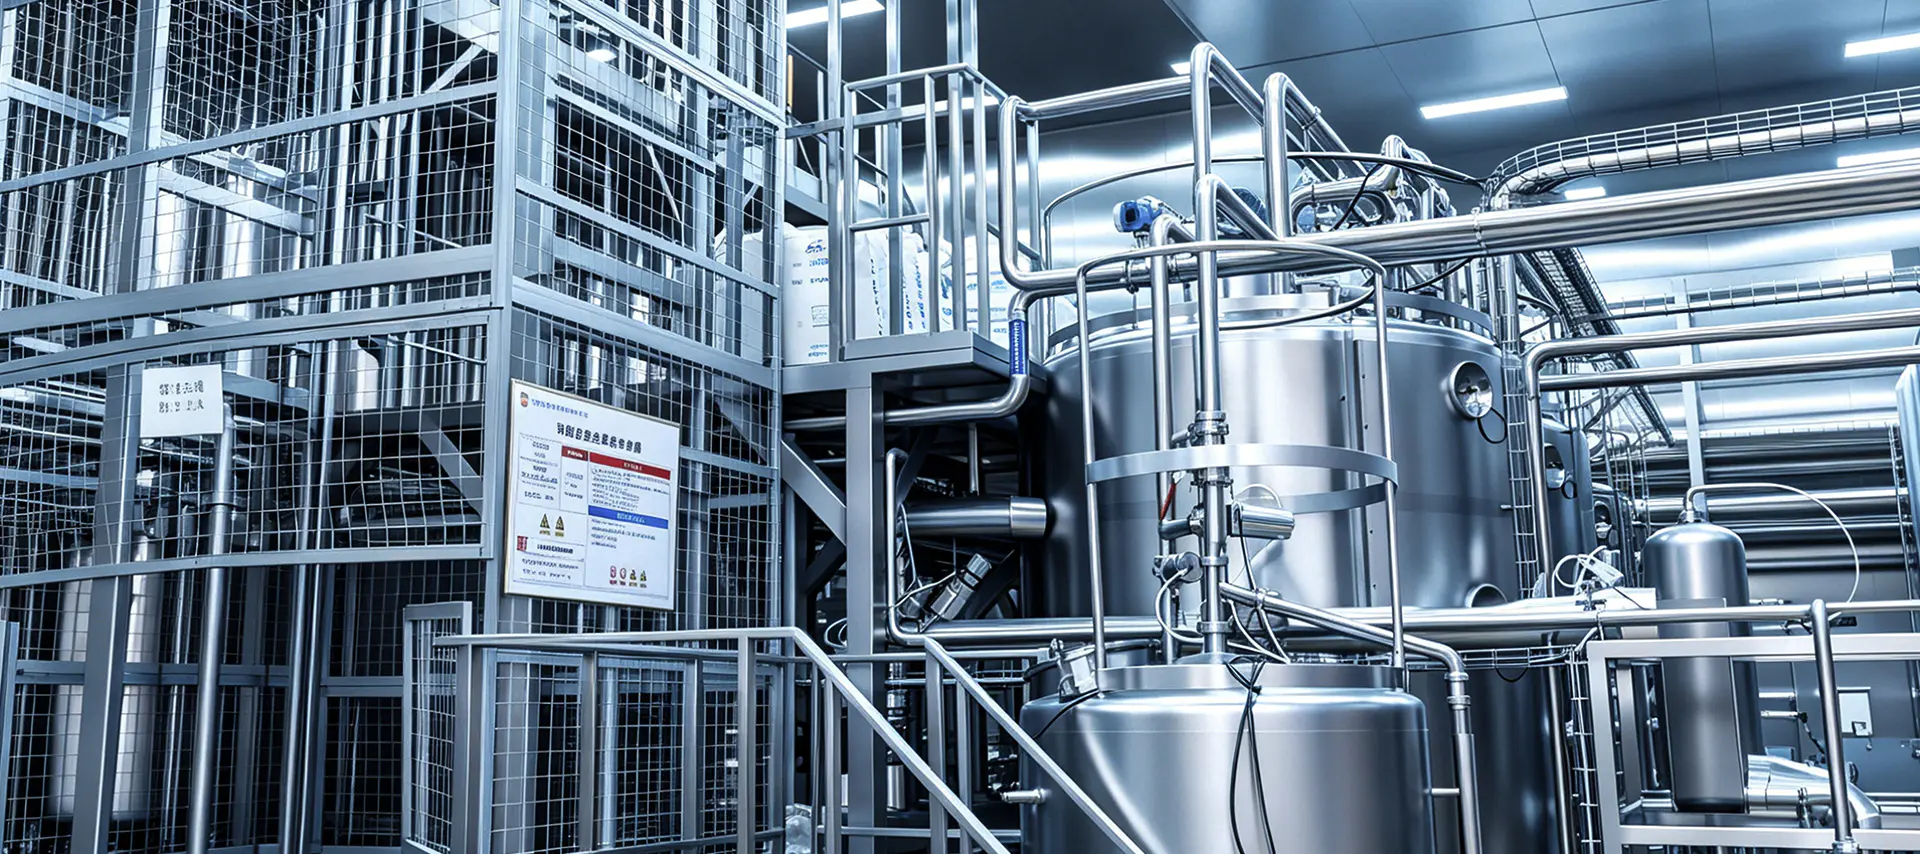
A produktionslinje för bearbetning av vitamindrycker är en sekvens av ömsesidigt beroende enhetsoperationer som omvandlar renat vatten, sötningsmedel, syror, smakämnen och vitaminförblandningar till en stabil färdig dryck. Varje enhet har en specifik funktion och kopplingarna mellan enheterna har lika stor betydelse som själva maskinerna.
De flesta juicelinjer är optimerade kring smak och färg. En vitamindryckslinje måste utformas kring retention av aktiva ingredienser. Vitamin C (askorbinsyra) är känsligt för syre, pH, ljus och metalljoner. B-vitaminer följer olika nedbrytningsvägar i vattenlösning, och oljelösliga vitaminer behöver ett stabilt emulsionssystem. Att ignorera dessa egenskaper är den vanligaste orsaken till att projekt misslyckas med att leverera konsekventa deklarerade värden.
De flesta vitaminvattenformler är utformade i ett pH-intervall på 3,5 till 5,5. I det svagt sura området är askorbinsyra relativt stabil, men löst syre och övergångsmetaller påskyndar fortfarande oxidationen. Det är därför som processdesign måste kontrollera löst syre, maximal temperatur och exponeringstid tillsammans. Vitaminretention är en funktion av processförhållanden, inte något som formeln kan uppnå ensam . Detta är den viktigaste anledningen till att en integrerad designstrategi är mer tillförlitlig än att köpa enskilda maskiner.
Även om märkesrecept skiljer sig åt, följer vitamindrycksproduktion en repeterbar kärnsekvens:
Inte varje steg behöver en separat maskin. I mogna linjedesigner är blandning, avluftning och sterilisering ofta integrerade i en processskid. Ju kortare vägen är från blandning till fyllning, desto lägre syreupptagning och desto mindre tid spenderar vitaminer i en instabil miljö.
Torra vitaminförblandningar kommer till fabriker som pulver och granulat. Enkla omrörare kan ofta inte blöta dessa fasta ämnen tillräckligt snabbt, vilket skapar klumpar som flyter, sätter sig eller bara delvis löses upp. När vätskan flyttar till påfyllningstanken kan olika flaskor få olika mängder av de påstådda vitaminerna. Det är en efterlevnadsrisk lika mycket som en kvalitetsrisk.
När en linje hanterar torra vitaminförblandningar och oljelösliga ingredienser, a blandningstank för emulgering med hög skjuvning är ett praktiskt val i blandningscentret. Skjuvkraften drar snabbt in pulver i vätskan och sprider oljefasen till fina droppar och bildar en stabil emulsion. För en vitamindryck med strikt reproducerbarhet batch-till-batch är detta steg inte valfritt.
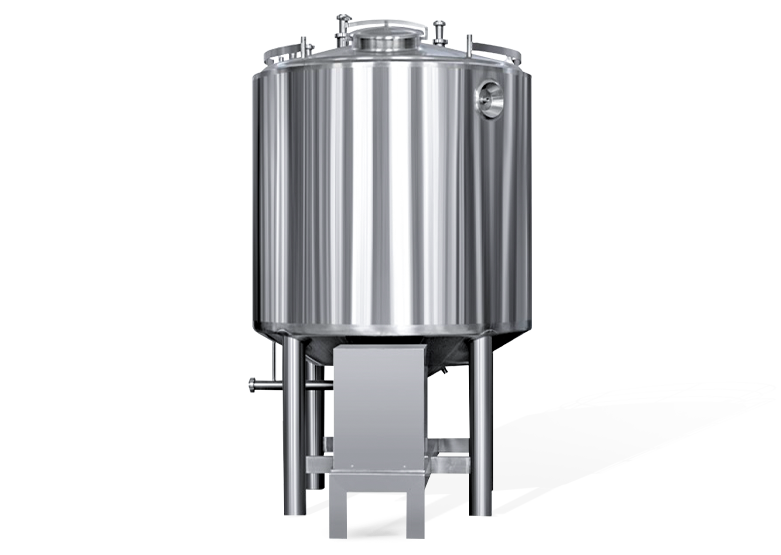 Leverantörer av högskjuvningsemulgerande blandningstankar, Custom Factory, Tillverkare - Yi Yang Fluid Tech är leverantörer av högskjuvningsemulsifieringsblandningstankar, anpassad fabrik för högskjuvningsemulsifieringsblandningstank och tillverkning... Visa produkt →
Efter blandning och skjuvning är vätskan nära syremättnad. Om det syret inte tas bort före uppvärmning bryts C-vitamin och flera B-vitaminer ned genom oxidativa reaktioner. Löst syre fortsätter också att konsumera vitaminer efter fyllning, genom headspace-syre och permeation genom förpackningen.
En inline helautomatisk avgasningsmaskin tar bort löst gas genom att utsätta vätskan för vakuum i en tunn film. I praktiken kan detta få ner syret långt under 1 ppm. Avluftarens position spelar lika stor roll som modellen: den ska sitta efter höghastighetsutrustning som kan föra in luft, och före sterilisatorn som annars skulle påskynda oxidationen.
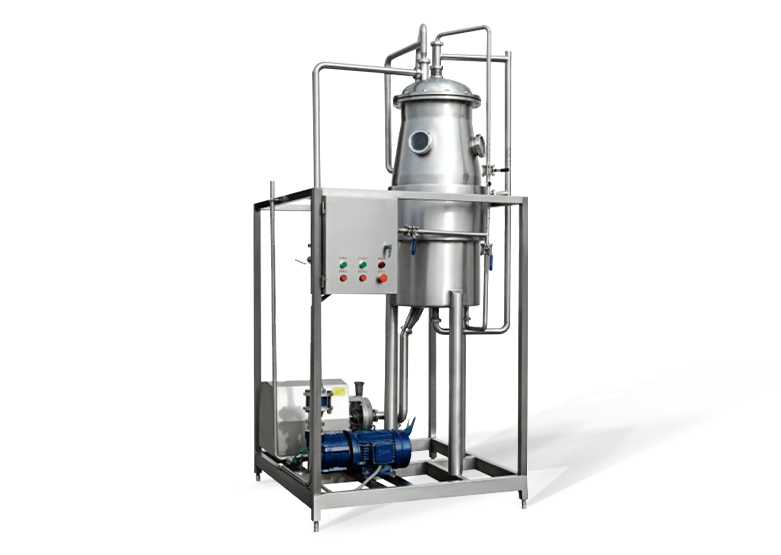 Leverantörer av helautomatiska avgasningsmaskiner, Custom Factory, Tillverkare - Shan Yi Yang Fluid Tech är leverantörer av helautomatiska avgasningsmaskiner, anpassad fabrik för helautomatisk avgasningsmaskin och tillverkare i... Visa produkt →
Sterilisering är den punkt där värme har starkast inverkan på vitaminer. Korttidsbehandling vid hög temperatur bevarar normalt vitaminer bättre än långa hålltider eftersom nedbrytningen växer med tiden även när temperaturen är måttlig. HTST vid 72 till 75°C i 15 till 30 sekunder och UHT vid 135 till 150°C i 2 till 5 sekunder producerar båda kommersiellt säkra drycker, men deras effekt på vitaminretention är mycket olika.
Högsyraformler med pH under 4,0 kan använda en mildare pastöriseringsregim. Formler med låg syrahalt eller nästan neutrala formler kräver starkare steriliseringsförhållanden. När du väljer utrustning för steriliseringssystem , var uppmärksam på hålltemperaturkontroll och snabb kylkapacitet, eftersom restvärme under kylning också minskar vitaminaktiviteten.
 Leverantörer av utrustning för steriliseringssystem, Custom Factory, Tillverkare - Shangh Yi Yang Fluid Tech är leverantörer av steriliseringssystemutrustning, anpassad steriliseringssystemutrustningsfabrik och tillverkare i Ch... Visa produkt →
Fyllning är den sista tekniska chansen att skydda vitaminer. Produkttemperatur som kommer in i fyllmedlet, syrenivån i huvudutrymmet och kvävespolning påverkar alla hållbarheten. Många producenter av vitamindrycker föredrar kallfyllning specifikt för att undvika ytterligare värmebelastning. Kallfyllning kräver dock en strikt hygienisk fyllningsmiljö och ofta kemisk desinfektion av förpackningar. Valet som görs här avgör vilka förpackningsmaterial som är användbara och hur länge produkten kan förbli stabil i distributionen.
Påfyllningskonceptet ändrar hela uppströmskonfigurationen. Kallfyllning och varmfyllning är inte bara olika påfyllningsmaskinalternativ; de leder till olika strategier för förpackning, energianvändning och hållbarhet.
| Parameter | Kallfyllning | Varmfyllning |
|---|---|---|
| Typisk fyllningstemperatur | 4 till 25°C | 85 till 92°C |
| Värmebelastning på vitaminer | Låg; gynnsamt för vitamin C och B-vitaminer | Hög; kan kräva tillägg för överdrift |
| Mikrobiologisk barriär | Beror på fyllningshygien och förpackningsdesinfektion | Flaska och lock värmedesinficeras av själva produkten |
| Förpackningsbehållare | Standard PET eller HDPE kan användas | Värmebeständig PET, glas eller metall krävs |
| Förväntad hållbarhet | 3 till 6 månader i kyl | 6 till 12 månader vid rumstemperatur |
| Energimönster | Högre krav på kylning och desinfektion | Högre krav på uppvärmning och flaskkylning |
Om din formel är värmekänslig och distributionskedjan stödjer kylning är kallfyllning ofta en rimlig utgångspunkt. Om marknaden kräver omgivande hållbarhet, låter aseptisk fyllning dig fylla vid en lägre temperatur samtidigt som du behåller en lång hållbarhetstid, men investeringen är högre. Detta beslut måste fattas under processdesign, eftersom att ändra påfyllningskonceptet senare innebär omarbetning av sterilisatorn, förpackningshanteringssystemet och transportlinjen.
Om samma fabrik också kommer att köra andra dryckeskategorier, planera för det under linjedesignen. Produkter som t.ex elektrolytdrycker delar mest uppströmsutrustning med vitaminvatten, men deras surhet, sockernivå och känslighet för värme skiljer sig åt. Omställningstid mellan produkter har en direkt inverkan på växtutnyttjande och avkastning.
Rengöringsutmaningen i vitamindrycker är inte huvudsakligen socker; det är spåringredienserna. Vitaminer och mineraler kan avsättas på uppvärmda ytor, och ofullständig rengöring gör att avlagringar ackumuleras och blir en tillflyktsort för mikroorganismer. Designdetaljer som påverkar rengöringsbarheten inkluderar döda ben, blinda rör, påfyllningsventilens geometri, invändiga ytor på avluftaren och homogenisatorn och spraytäckning i lagringstankar.
En ljuddesign reducerar rengöring av döda zoner från början och använder ett CIP-system som täcker varje produktkontaktyta genom en kombination av alkaliska och sura tvättar. De praktiska frågorna är om rengöringscykeln kan slutföras inom det planerade skiftfönstret, om rörledningarna kan inspekteras och demonteras vid behov, och hur slutpunkten för rengöringen bekräftas vid produktbyte. CIP berör inte slutprodukten direkt, men det är ett grundläggande villkor för vitaminretention och mikrobiell säkerhet.
Ur ett köpperspektiv kan linjeval reduceras till fyra lager av utvärdering:
När inköpet är en komplett linje snarare än en enda maskin, är leverantörens projektkapacitet viktigare än individuella utrustningsspecifikationer. En leverantör med inhouse processtekniska tjänster kan koppla processdesign, utrustningstillverkning, installation och driftsättning under ett och samma ansvar, vilket minskar gränssnittsrisken mellan flera leverantörer. Teknisk support efter leverans förtjänar också uppmärksamhet, eftersom justering av rengöringsparametrar och byte av recept är normala operationer i produktionen av vitamindrycker.
Produktion av vitamindrycker är en kedja av val: vattenbehandlingsdjup, premixberedning, avluftningseffektivitet, värmebehandlingsintensitet och fyllningsmiljö. De varumärken som presterar bra på marknaden är oftast de som gör dessa val i rätt ordning. Börja med vitaminstabilitetsfönstret, designa processen runt det och använd en leverantör som kan leverera hela sekvensen med validering och service. Det tillvägagångssättet ger en linje som inte bara fyller flaskor, utan faktiskt skyddar produkten inuti dem.

Kontaktuppgifter
Production Address: Nr 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rum 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Snabblänk
Begär anpassad offert Behöver du något speciellt? Vi är här för att hjälpa.