Nyheter
Oct 09, 2026
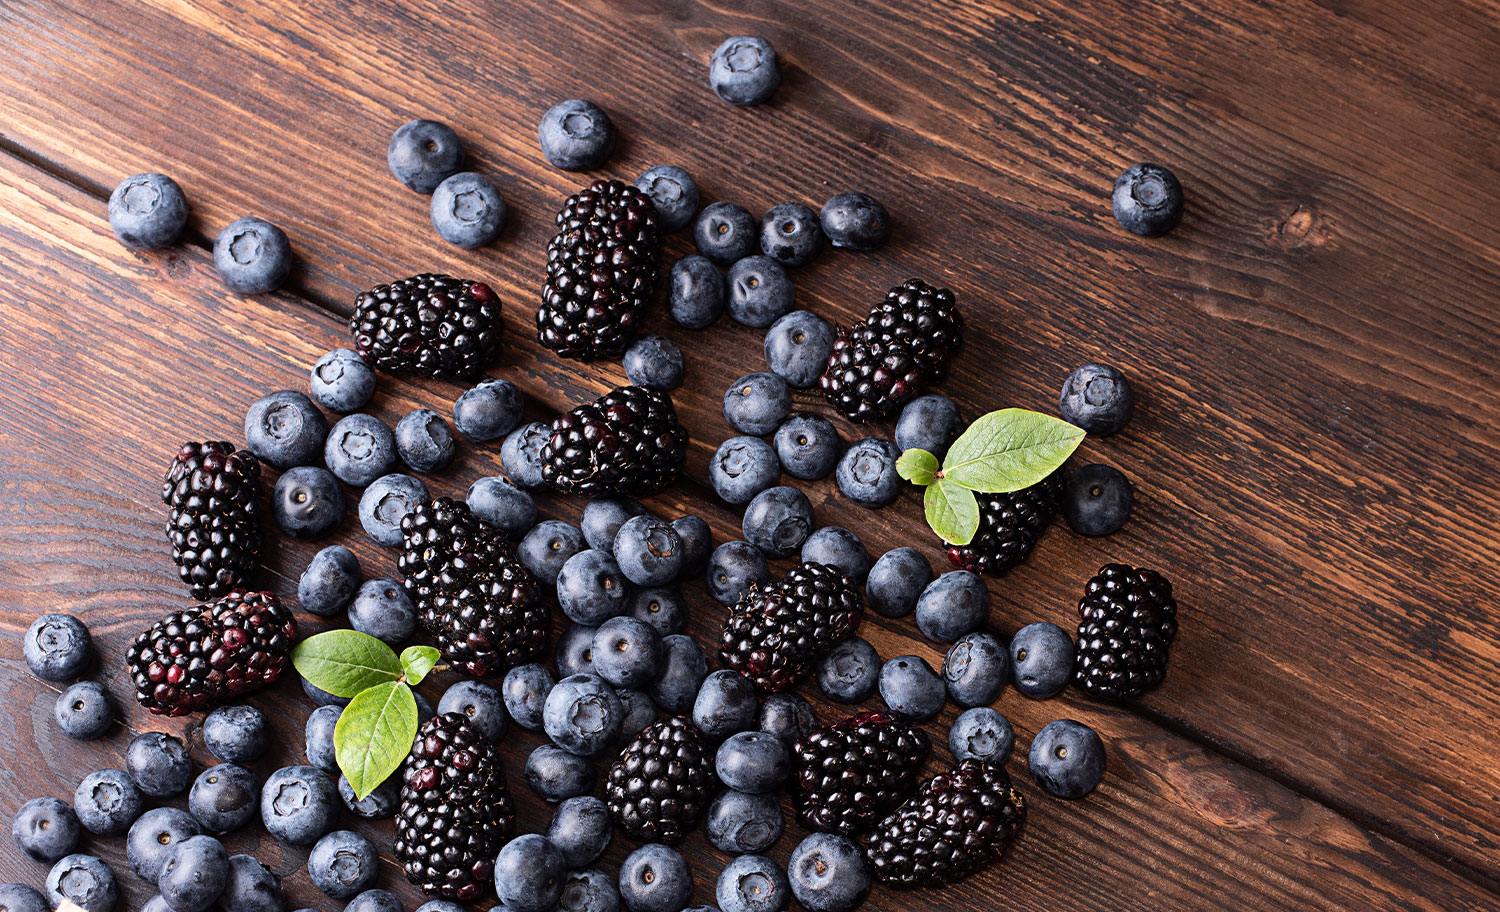
Förstå kärnsyftet med en produktionslinje för bearbetning av bärpuré A produktionslinje för bearbetning av bärpuré är designad för att förvandla råa bär som jordgubbar, blåbär, hallon och björnbär till en slät, konsekvent puré som är lämplig för användning i drycker, yoghurt, sylt, bakerifyllningar och barnmat. Processen måste bevara smak, färg och näringsvärde samtidigt som frön, stjälkar och föroreningar som kan påverka produktkvaliteten elimineras. Eftersom bär är ömtåliga och mycket lättfördärvliga, måste produktionslinjen flytta råmaterial genom rengörings-, bearbetnings- och konserveringsstadier snabbt och hygieniskt för att förhindra förstörelse och bibehålla fräschhet. Till skillnad från bearbetningslinjer för fastare frukter kräver bärpurésystem skonsammare hanteringsutrustning för att undvika överdrivna blåmärken eller oxidation, tillsammans med fina filtreringssystem för att ta bort frön utan att ta bort fruktkött och naturlig textur. Att förstå varje steg i processen hjälper tillverkarna att välja rätt utrustning och undvika kostsamma ineffektiviteter. Nyckelstadier i produktionsprocessen för bärpuré En komplett produktionslinje för bärpuré följer vanligtvis en sekvens av steg, som var och en kräver specifika maskiner för att säkerställa produktsäkerhet och konsistens. Tabellen nedan beskriver de primära stadierna och deras funktion i den övergripande processen. Scen Funktion Vanlig utrustning Sortering och tvättTa bort skräp, skadade bär och föroreningar Bubbeltvätt, rullsorterareKrossning Bryt ner bär till en massakrossmaskinEnzymbehandling Bryt ner pektin för förbättrad extraktionEnzymdoseringstankRefinering och avsåddTa bort frön och släta skalp, skruvfinish P, tillverka raffinör Homogenisering Skapa enhetlig struktur och konsistens HögtryckshomogenisatorPasteurisering Eliminera skadliga mikroorganismer Rör- eller plattpastörisatorAseptisk fyllning Paketpuré med bibehållen sterilitet Aseptisk bag-in-box eller trummafyllning Var och en av dessa stadier spelar en distinkt roll för att säkerställa att den slutliga produkten uppfyller säkerhetsstandarderna samtidigt som den behåller färgen, smaken och näringsintegriteten som bärpuré värderas för. Viktig utrustning förklaras i detalj Krossmaskiner Krossmaskinen är ofta den första större bearbetningsenheten efter tvätt. Den bryter försiktigt isär bär samtidigt som den separerar större frön och stjälkar i ett preliminärt pass, vilket minskar belastningen på nedströms raffineringsutrustning. Justerbara visphastigheter gör att operatörerna kan kontrollera strukturen på den initiala fruktköttet, vilket är viktigt eftersom olika bärtyper har olika fasthet och fröstorlekar. Pulper-finishers för utsädesborttagning Pulper-finishers använder roterande paddlar och finmaskiga siktar för att separera frön och skal från purén. Skärmstorlekarna sträcker sig vanligtvis från 0,5 mm till 1,5 mm beroende på önskad jämnhet, med finare skärmar som ger en mer raffinerad puré som är lämplig för drycker, medan lite grövre skärmar används för produkter som sylt som drar nytta av lite mer textur. Homogenisatorer för konsistens av konsistens Högtryckshomogenisatorer bryter ner kvarvarande partiklar för att skapa en jämn, jämn konsistens och förhindra separation under lagring. Detta steg är särskilt viktigt för bärpuréer som används i mejeri- eller dryckesapplikationer, där strukturens enhetlighet direkt påverkar konsumenternas uppfattning om produktkvalitet. Upprätthålla produktkvalitet under hela bearbetningen Bär är särskilt känsliga för oxidation och värme, som båda kan försämra färg och vitamininnehåll om de inte hanteras på rätt sätt. Tillverkare bör vara mycket uppmärksamma på följande metoder för att bevara produktkvaliteten i hela produktionslinjen. Minimera tiden mellan krossning och pastörisering för att minska oxidativ brunfärgning och näringsförlust. Använd slutna, syrebegränsade system där det är möjligt för att skydda känsliga antocyaninpigment som ansvarar för bärfärgen. Använd snabbpastörisering eller aseptisk bearbetning för att minska värmeexponeringstiden samtidigt som mikrobiell säkerhet säkerställs. Upprätthåll konsekventa kylkedjeförhållanden under lagring och transport om produkten inte är lagringsstabil. Kalibrera raffineringsutrustningen regelbundet för att säkerställa en konsekvent fröborttagning utan överdriven massaförlust. Dessa metoder hjälper tillverkare att leverera en puré som liknar den färska frukten i både utseende och smak, vilket är en viktig skillnad på konkurrenskraftiga livsmedels- och dryckesmarknader. Att välja rätt produktionslinjekapacitet och konfiguration Produktionslinjekapacitet bör väljas baserat på förväntad säsongsbetonad tillgång på bär, målproduktionsvolym och nedströms produkttillämpningar. Mindre verksamheter som bearbetar några hundra kilo per timme kan välja kompakta, halvautomatiska linjer, medan storskaliga anläggningar som hanterar flera ton per timme vanligtvis kräver helautomatiska system med integrerade CIP-funktioner (clean-in-place) för att minska stilleståndstiden mellan produktionskörningarna. Det är också viktigt att överväga flexibilitet i utrustningsdesign, eftersom många anläggningar bearbetar flera bärtyper på samma linje. Maskiner med justerbara skärmstorlekar, variabla hastighetskontroller och snabbväxlingskomponenter gör att tillverkare kan växla mellan jordgubbs-, blåbärs- eller blandade bärpuréer utan omfattande stillestånd eller utbyte av utrustning. Vanliga utmaningar och hur man undviker dem En ofta förekommande utmaning i produktionen av bärpuré är frökontamination i slutprodukten, som vanligtvis är ett resultat av slitna eller felaktigt dimensionerade raffineringssilar. Regelbunden inspektion och utbyte av skärmar i rätt tid kan förhindra detta problem och bibehålla konsekvent produktkvalitet över hela batcher. Ett annat vanligt problem är färgnedbrytning orsakad av långvarig exponering för syre eller överdriven värme under pastörisering. Tillverkare kan åtgärda detta genom att investera i utrustning utformad för minimal luftexponering och genom att optimera pastöriseringstemperatur och tidsinställningar specifikt för bärbaserade produkter, snarare än att tillämpa generiska fruktbearbetningsparametrar som kanske inte står för den unika känsligheten hos bärpigment och näringsämnen.
Förstå kärnkomponenterna i en mejeriproduktionslinje A produktionslinje för mejeriprodukter omfattar en serie sammankopplade bearbetningssteg utformade för att omvandla rå mjölk till säkra, lagringsstabila konsumentprodukter samtidigt som näringskvalitet och smak bevaras. Från det ögonblick som obehandlad mjölk anländer till en anläggning till den punkt där de färdiga produkterna är förpackade och redo för distribution, måste varje steg arbeta med exakt temperaturkontroll, timing och hygienstandarder för att säkerställa konsekvent produktsäkerhet och kvalitet i varje producerad batch. Moderna mejeriförädlingsanläggningar integrerar vanligtvis flera specialiserade produktionslinjer under ett operativt paraply, var och en optimerad för en specifik produktkategori. Detta modulära tillvägagångssätt tillåter mejeriförädlare att effektivt producera flera produkttyper, såsom UHT-mjölk, pastöriserad mjölk och yoghurt, med hjälp av delad infrastruktur samtidigt som de behåller de distinkta bearbetningsparametrarna som varje produkt kräver. UHT mjölkproduktionslinje Ultrahög temperatur, eller UHT, bearbetning innebär att mjölk värms upp till temperaturer mellan 135 och 150 grader Celsius under några sekunder, vilket effektivt eliminerar praktiskt taget alla mikroorganismer och sporer som annars skulle kunna orsaka förstörelse. Denna intensiva men korta värmebehandling, i kombination med aseptisk förpackning som förhindrar återkontaminering efter bearbetning, gör att UHT-mjölk förblir lagringsstabil i rumstemperatur i flera månader utan kylning. UHT-processen förlitar sig starkt på exakt temperatur- och flödeskontroll under hela steriliseringssteget, eftersom även mindre avvikelser antingen kan misslyckas med att uppnå tillräcklig sterilisering eller onödigt försämra mjölkens smak och näringsprofil genom överdriven värmeexponering. På grund av denna känslighet kräver UHT-linjer sofistikerade automatiserade styrsystem som kan upprätthålla konsekventa bearbetningsförhållanden över kontinuerliga produktionskörningar. Produktionslinje för pastöriserad mjölk Pasteurisering använder en jämförelsevis lägre värmebehandling än UHT-bearbetning, vanligtvis värmer mjölk till cirka 72 grader Celsius i cirka 15 sekunder i vad som kallas högtemperatur-korttidspastörisering. Denna metod eliminerar effektivt skadliga patogener samtidigt som den bevarar mer av mjölkens naturliga smak och näringsegenskaper jämfört med UHT-bearbetning, även om den resulterande produkten kräver kontinuerlig kylning och har en betydligt kortare hållbarhet. Produktionslinjer för pastöriserad mjölk inkluderar vanligtvis ett plattvärmeväxlaressystem som effektivt överför värme under både uppvärmnings- och efterföljande kylningsfaser, vilket minimerar energiförbrukningen samtidigt som mjölken kyls snabbt efter pastörisering för att förhindra bakteriell återväxt före förpackning. Dairy Farm Mjölkrum Mjölkrum fungerar som den kritiska bearbetningsmiljön i första steget, belägen vid eller nära platsen för mjölkinsamling, där obehandlad mjölk initialt kyls, filtreras och lagras innan den transporteras till en central bearbetningsanläggning. Korrekt utformning av mjölkrum och val av utrustning påverkar direkt råmjölkskvaliteten, eftersom felaktig kylningshastighet eller försenad bearbetning kan tillåta bakterietillväxten att accelerera innan mjölken någonsin når formella bearbetningsstadier. Effektiv mjölkrumsdrift involverar vanligtvis snabb nedkylning till under 4 grader Celsius inom ett kort fönster efter mjölkning, tillsammans med regelbunden utrustningssanering för att förhindra kontaminering som kan äventyra hela nedströmsproduktionsprocessen. Eftersom mjölkrumsförhållandena fastställer baskvaliteten för råvaror som kommer in i den bredare produktionslinjen, ger investeringar i pålitlig kyl- och lagringsutrustning i detta skede utdelning genom hela bearbetningskedjan. Yoghurtfermenteringsproduktionslinje Yoghurtproduktion introducerar ett extra lager av komplexitet jämfört med bearbetning av flytande mjölk, eftersom det kräver ett kontrollerat jäsningssteg där specifika bakteriekulturer omvandlar mjölksocker till mjölksyra, vilket ger yoghurt dess karakteristiska syrliga smak och förtjockade konsistens. Denna jäsningsprocess kräver exakt temperaturkontroll, vanligtvis upprätthållen runt 42 till 45 grader Celsius, tillsammans med noggrant övervakad jäsningstid för att uppnå konsekvent produkttextur och surhet i varje batch. Efter jäsning inkluderar yoghurtproduktionslinjer typiskt nedkylningssteg för att stoppa ytterligare bakterieaktivitet när den önskade surhetsnivån har nåtts, tillsammans med valfria homogeniserings- och smaktillsatssteg beroende på den specifika produktformuleringen. Den precision som krävs i vart och ett av dessa steg gör automatiserade övervakningssystem särskilt värdefulla för att upprätthålla konsekvent yoghurtkvalitet i kommersiell produktionsskala. Jämföra viktiga mejeriproduktionslinjer Tabellen nedan sammanfattar de centrala bearbetningsskillnaderna och typiska hållbarhetsresultat för de huvudsakliga mejeriproduktionslinjerna. Produktionslinje Bearbetningstemperatur Typisk hållbarhetstid UHT-mjölk 135–150°C, några sekunder Flera månader, rumstemperatur Pastöriserad mjölk ~72°C, 15 sekunder 1–3 veckor, kyld Yoghurt 42–45°C jäsning 2–4 veckor, kyld Nyckelfaktorer vid utvärdering av en investering i en mejeriproduktionslinje Anläggningar som överväger en investering i ny eller uppgraderad mejeribearbetningsutrustning bör utvärdera flera driftsfaktorer för att säkerställa att det valda systemet överensstämmer med deras specifika produktionsmål. Krav på produktionskapacitet – bekräfta att utrustningens genomströmning matchar nuvarande och förväntade framtida efterfrågan. Flexibilitet i produktutbudet — överväg om linjen kan rymma flera produkttyper utan omfattande omverktyg. Automatiserings- och övervakningsmöjligheter – utvärdera kontrollsystem som stöder konsekvent kvalitet över kontinuerliga produktionskörningar. Hygieniska designstandarder – se till att utrustningen uppfyller tillämpliga krav på livsmedelssäkerhet och sanitet för mejeribearbetning. Energieffektivitet — bedöm värmeåtervinnings- och energiförbrukningsegenskaper som påverkar de långsiktiga driftskostnaderna. Upprätthålla konsekvent kvalitet genom hela produktionsprocessen Oavsett vilken specifik mejeriprodukt som tillverkas förblir strikta hygienprotokoll och konsekvent processövervakning genom varje steg avgörande för att producera säkra, högkvalitativa mejeriprodukter i kommersiell skala. Regelbunden rengöring och sanering av utrustning, kombinerat med kontinuerlig temperatur- och kvalitetsövervakning, hjälper anläggningar att upptäcka potentiella problem tidigt och upprätthålla de konsekventa produktstandarder som både tillsynsmyndigheter och konsumenter förväntar sig av modern mejeribearbetning.
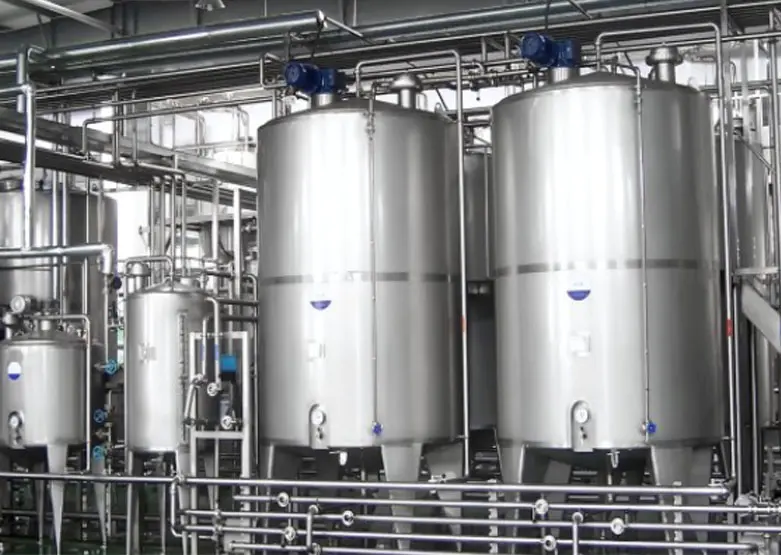
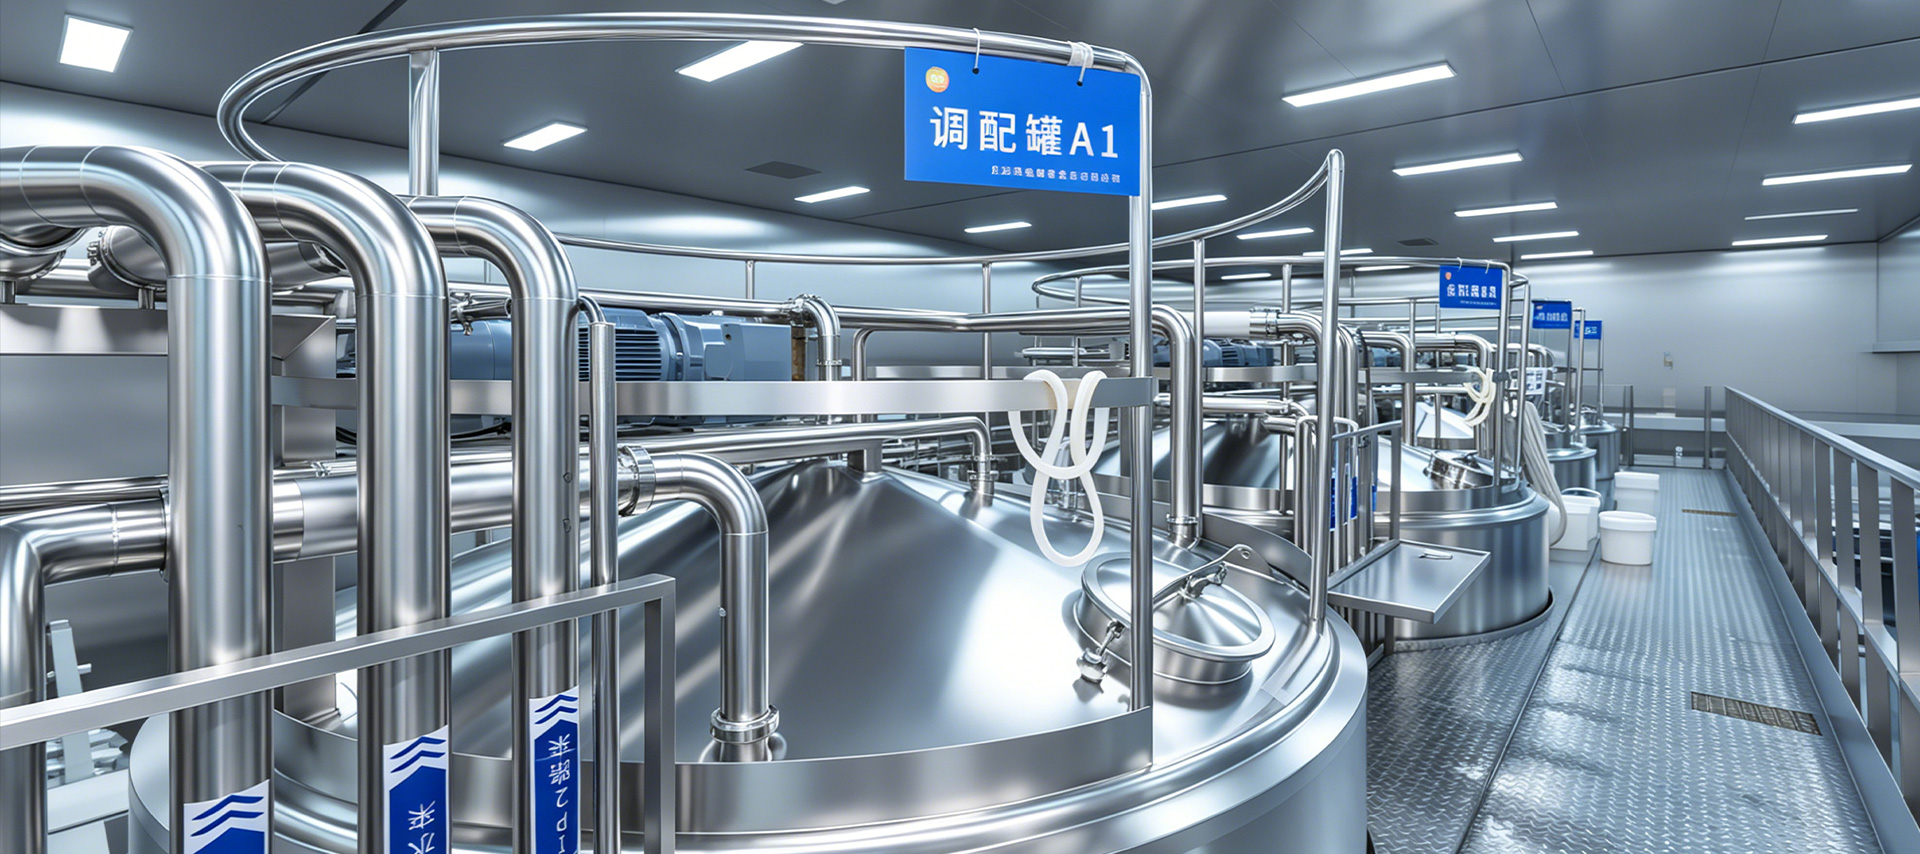
Vätskebearbetningsverksamheter inom mejeri-, juice- och dryckesindustrin, ölbryggning, kemiska och biotekniska industrier delar alla ett gemensamt behov: pålitlig utrustning för att tillfälligt hålla och blanda råvaror, mellanprodukter eller färdiga varor innan nästa steg i produktionen. Enskikts lagringstankar fyller denna roll effektivt och erbjuder en enkel, kostnadseffektiv lösning för anläggningar som inte kräver den värmeisolering eller mantel som finns i mer komplexa tankkonstruktioner. Att förstå hur dessa tankar är byggda, var de passar in i en produktionslinje och vilka faktorer som påverkar valet av tankar hjälper anläggningschefer och processingenjörer att fatta välgrundade utrustningsbeslut. Vad är en lagringstank i ett lager? A lagertank i ett lager består av en enkelväggkonstruktion, vanligtvis gjord av rostfritt stål, utan det extra mantelskiktet som används för uppvärmning, kylning eller isoleringsändamål som finns i dubbelmantlade eller treskiktiga tankar. Denna enklare konstruktion gör enskiktstankar lättare, billigare att tillverka och enklare att rengöra och underhålla, samtidigt som de uppfyller de hygieniska standarderna som krävs för applikationer av livsmedel, drycker och läkemedel. Dessa tankar används oftast för tillfällig lagring och blandning av flytande material som inte kräver exakt temperaturkontroll under uppehållsperioden. Detta inkluderar buffertlagring mellan produktionssteg, blandning av ingredienser, förvaring av färdig produkt innan förpackning eller lagring av råvaror i väntan på vidare bearbetning. Nyckelindustrier som förlitar sig på enskiktstankar Enskikts lagringstankar förekommer i ett brett utbud av produktionsmiljöer, var och en med något olika krav på tankdesign, kapacitet och omrörning. Mejeribearbetning I mejerianläggningar används enskiktstankar ofta för att hålla obehandlad mjölk före pastörisering, lagring av standardiserad mjölk mellan bearbetningsstegen eller buffring av färdiga produkter som smaksatt mjölk eller grädde innan förpackning. Eftersom mjölkprodukter är känsliga för kontaminering, måste tankens interiörer ha släta, polerade ytor som minimerar bakterieuppbyggnad och förenklar rengöring. Juice och dryck produktion Juice- och dryckestillverkare använder tankar i ett lager för att blanda koncentrat med vatten, blanda smakämnen och sötningsmedel och förvara färdiga drycker innan de buteljeras eller konserveras. Omrörning krävs ofta i detta skede för att säkerställa enhetlig fördelning av ingredienser genom hela satsen. Ölbryggning Bryggerier använder vanligtvis enskiktstankar som ljusa öltankar, vattenlagringstankar eller förvaringskärl för vört och färdigt öl i stadier av processen där temperaturkontroll hanteras någon annanstans i systemet. Dessa tankar stödjer bryggningens flexibla, flerstegskaraktär, där vätskan rör sig mellan flera kärl innan den når förpackningslinjen. Kemiska och biotekniska tillämpningar I kemiska och biotekniska miljöer fungerar enskiktstankar som förvaringskärl för reagenser, mellanlösningar eller buffertvätskor som används i formulerings- och produktionsprocesser. Dessa applikationer kräver ofta strikt materialkompatibilitet, eftersom vissa kemikalier kräver specifika legeringskvaliteter för att förhindra korrosion eller oönskade reaktioner med tankytan. Konstruktionsmaterial och designfunktioner De flesta enskikts lagringstankar är konstruerade av 304 eller 316 rostfritt stål, med 316 kvalitet att föredra i applikationer som involverar frätande kemikalier, produkter med hög salthalt eller stränga farmaceutiska krav. Den inre ytfinishen specificeras vanligtvis med ett Ra-värde mätt i mikrometer, med jämnare ytbehandlingar som minskar risken för produktrester och bakterietillväxt. Tanktoppar kan vara plana, skivade eller koniska beroende på applikationen, medan bottnarna ofta är lutande för att möjliggöra fullständig dränering under rengöring och produktutsläpp. Standardbeslag inkluderar mangångar för intern åtkomst, synglas för visuell övervakning, sanitära inlopps- och utloppsanslutningar och ventilationsöppningar för att hantera tryckförändringar när vätska tillsätts eller tas bort. Omröringsalternativ: Med och utan blandning Enkelskiktstankar kan konfigureras med eller utan omrörare, beroende på om processen kräver aktiv blandning. Tankar som enbart används för att hålla eller buffra en homogen vätska, såsom färdig pastöriserad mjölk som väntar på förpackning, behöver ofta inte omröras. Däremot kräver tankar som används för att blanda ingredienser, lösa upp pulver eller upprätthålla suspension av partiklar vanligtvis en mixer. Vanliga omrörartyper inkluderar toppmonterade propellerblandare för allmän blandning, ankaromrörare för vätskor med högre viskositet och sidoingångsblandare för tankar med stor diameter där en toppmonterad axel skulle vara opraktisk. Valet av omrörarhastighet och bladdesign beror på vätskans viskositet, vilken blandningsintensitet som krävs och om processen riskerar att föra in överskottsluft eller skum i produkten. Att välja rätt tankkapacitet och konfiguration Tankstorlek bör baseras på produktionsvolym, batchfrekvens och mängden bufferttid som behövs mellan bearbetningsstegen. Underdimensionerade tankar kan skapa flaskhalsar som bromsar produktionen, medan överdimensionerade tankar ökar kapitalkostnaden och kraven på golvyta utan att tillföra proportionellt värde. Ansökan Typiskt kapacitetsområde Agitation behövs Lagring av råmjölkbuffert 1 000 till 20 000 liter Valfritt Saftblandning 500 till 10 000 liter Krävs Ljust ölinnehav 1 000 till 30 000 liter Krävs vanligtvis inte Lagring av kemiska reagenser 200 till 5 000 liter Beror på formulering Underhåll och sanitet Eftersom enskiktstankar ofta används i livsmedel, drycker och bioteknikapplikationer är sanitet en central del av den löpande verksamheten. Många tankar är utformade för att stödja system där rengörings- och desinficeringslösningar cirkulerar genom tanken och tillhörande rörledningar utan att kräva manuell demontering. Spraykulor monterade inuti tanken fördelar rengöringsvätska över invändiga ytor och når områden som annars skulle vara svåra att komma åt. Rutininspektion av packningar, ventiler och svetsade sömmar hjälper till att förhindra läckor och föroreningsrisker. Anläggningar som hanterar mycket reglerade produkter, såsom läkemedel eller modersmjölksersättningsingredienser, följer ofta striktare valideringsprotokoll för att bekräfta att rengöringscyklerna konsekvent uppfyller mikrobiella kontrollstandarder. Nyckelfaktorer att utvärdera före köp Att välja rätt lagertank i ett lager innebär att man väger flera praktiska faktorer som är specifika för den avsedda användningen. Bekräfta att materialkvaliteten matchar de kemiska eller biologiska kompatibilitetskraven för vätskan som lagras. Bestäm om omrörning är nödvändig och välj i så fall en lämplig blandartyp och motorstorlek för vätskans viskositet. Verifiera att tanken innehåller korrekt sanitetsarmatur och stöder procedurer för rengöring på plats om så krävs enligt regulatoriska standarder. Bedöm kraven på golvyta och strukturellt stöd, särskilt för större vertikala tankar som kan behöva förstärkta fundament. Tänk på framtida produktionstillväxt när du väljer kapacitet, vilket tillåter viss flexibilitet utan att väsentligt överinvestera i outnyttjad volym. Enskikts lagringstankar förblir ett praktiskt, mångsidigt val för anläggningar som behöver pålitlig håll- och blandningskapacitet utan den extra kostnaden och komplexiteten med termisk mantel. Genom att noggrant matcha tankmaterial, konfiguration, omrörning och kapacitet till de specifika kraven från mejeri-, dryckes-, bryggnings-, kemiska eller biotekniska processer, kan anläggningschefer uppnå tillförlitlig prestanda samtidigt som utrustningsinvesteringar hålls proportionella mot faktiska produktionsbehov.
Förstå hela omfattningen av en produktionslinje för bearbetning av tedrycker Den kommersiella produktionen av tedrycker innebär mycket mer än att brygga en kanna te och försluta den i en flaska. En helt integrerad produktionslinje för bearbetning av tedrycker kombinerar exakt ingredienshantering, termisk behandling, steril fyllning och automatiserad förpackning till ett kontinuerligt system med hög effekt. Oavsett om slutprodukten är färdigt att dricka (RTD) grönt te, svart te med mjölk eller örtinfusioner, följer den underliggande produktionslogiken en strukturerad sekvens av operationer. Att förstå varje steg hjälper tillverkarna att identifiera effektivitetsluckor, säkerställa efterlevnad av livsmedelssäkerhet och skala produktion utan att offra produktkvalitet. Råmaterialmottagning och förbehandling Varje produktionskörning börjar med råvaruintag. Torra teblad, växtextrakt, sötningsmedel, tillsatser och vatten tas emot och inspekteras mot fastställda kvalitetsspecifikationer. För lösbladsinsatser bedöms fukthalt, partikelstorlek och mikrobiell belastning innan material kommer in i bearbetningsgolvet. Vattenbehandling är lika kritisk, eftersom kran- eller brunnsvatten måste renas genom filtrering med omvänd osmos (RO) och avjonisering för att avlägsna klor, tungmetaller och lösta fasta ämnen som annars skulle förändra smak och stabilitet. Torra ingredienser lagras vanligtvis i klimatkontrollerade silor eller förseglade behållare för att förhindra klumpar och kontaminering. Flytande ingredienser som koncentrerade växtextrakt eller smakämnen förvaras i rostfria ståltankar med omrörningssystem. Förbehandlingssteget sätter kvalitetsbasen för allt nedströms, vilket gör leverantörskvalificering och inkommande inspektion till icke förhandlingsbara steg i alla välskötta linjer. Extraktion och bryggning Extraktionssteget omvandlar råa tematerial till en koncentrerad flytande bas. Industriella teextraktionssystem delas vanligtvis in i två kategorier: varmvattenextraktion och kallbryggningsextraktion. Varmvattenextraktion använder temperaturer från 75°C till 95°C, beroende på tesorten, för att lösa upp katekiner, koffein, teanin och aromatiska föreningar inom en kontrollerad kontakttid. Kallbryggningssystem fungerar vid temperaturer under 20°C under längre perioder, vilket ger en jämnare smakprofil med lägre beska, men kräver längre cykeltider och större tankkapacitet. Viktiga extraktionsparametrar Tabellen nedan sammanfattar standarddriftsområdena för vanliga tetyper i ett kontinuerligt varmextraktionssystem: Te typ Extraktionstemperatur (°C) Kontakttid (min) Te-till-vatten-förhållande Grönt te 75–80 3–6 1:80 till 1:100 Svart te 88–95 4–8 1:60 till 1:80 Oolong te 82–88 4–7 1:70 till 1:90 Örtinfusion 90–95 5–10 1:50 till 1:70 Efter extraktion passerar vätskan genom ett filtreringssteg som tar bort förbrukade löv och suspenderade partiklar. Kontinuerliga bandpressar, centrifuger eller plåt-och-ramfilter används vanligtvis, följt av ett sekundärt mikrofiltreringsmembran för att uppnå den klarhet som förväntas i kommersiellt te på flaska. Blandning, standardisering och formeljustering När bastevätskan väl är framställd går den in i en blandningstank där sötningsmedel, syror, stabiliseringsmedel, vitaminer eller smakämnen tillsätts enligt produktformeln. Automatiserade doseringssystem använder flödesmätare och lastceller för att säkerställa att varje ingrediens tillsätts inom snäva toleransband. För varianter av mjölkte används emulgeringsutrustning för att jämnt fördela fetthaltiga mejeriprodukter eller växtbaserade ingredienser i den flytande matrisen. Standardisering innebär justering av brix (sockerhalt), pH och Brix-till-syra-förhållande för att möta målsensoriska profilen. Inline-refraktometrar och pH-sensorer ger realtidsåterkoppling till styrsystemet, vilket möjliggör automatiska korrigeringar innan produkten går över till termisk bearbetning. Det här skedet är där mycket av sats-till-batch-konsistensarbetet sker, och det kräver nära samordning mellan formelteamet och produktionsoperatörerna. Termisk bearbetning: pastörisering och UHT Termisk behandling är det mest kritiska steget för livsmedelssäkerhet i hela produktionslinjen för bearbetning av tedrycker. Två huvudmetoder används beroende på förpackningsformat och önskad hållbarhet: HTST-pastörisering (hög temperatur kort tid): Produkten värms upp till cirka 85–95°C i 15–30 sekunder med hjälp av en plattvärmeväxlare och kyls sedan snabbt ned. Denna metod är lämplig för varmfyllda glasflaskor och PET-behållare med aluminiumkapsyler, och uppnår en hållbarhet på 6 till 12 månader vid rumstemperatur. UHT-bearbetning (Ultra High Temperature): Produkten når 130–145°C i 2–6 sekunder, vilket eliminerar alla vegetativa organismer och de flesta sporer. UHT-behandling är ihopkopplad med aseptiska fyllningssystem för att uppnå en förlängd hållbarhet på 12–18 månader utan kylning, vilket gör den idealisk för Tetra Pak-kartong- och aseptiska PET-format. Valet mellan dessa två metoder påverkar inte bara utrustningsinvesteringar utan även smakprofilen för slutprodukten. UHT-behandlade teer utvecklar ofta en kokt ton på grund av Maillard-reaktioner vid förhöjda temperaturer, vilket måste hanteras genom formeljusteringar eller smakmaskeringsmedel. Fyllning och tätningssystem Fyllningssteget måste bibehålla den sterilitet som etablerats under termisk bearbetning. Tre påfyllningsmetoder är standard i branschen: Varmfyllning: Produkten fylls vid 85–90°C direkt i förformade PET- eller glasbehållare. Den resterande värmen steriliserar behållarens utrymme. Efter förseglingen vänds behållarna upp och ner kort för att sterilisera lockets insida, och passeras sedan genom en kyltunnel. Detta system har lägre utrustningskostnader men begränsar behållarens design på grund av termiska kontraktionseffekter. Kallfyllning med tunnelpastörisering: Produkten fylls kallt i förseglade behållare, som sedan passeras genom en tunnelpastöriserare. Denna metod tillåter mer flexibla behållarformer men lägger till energikostnad och krav på golvyta. Aseptisk fyllning: Behållare och förslutningar steriliseras separat med väteperoxid eller UV-behandling, och fyllning sker i en klass 100 renrumsmiljö. Detta är det mest kapitalintensiva alternativet men ger den bästa produktstabiliteten och den bredaste kompatibiliteten för förpackningsformat. Fyllningsvolymens noggrannhet övervakas genom in-line kontrollvågar eller flödesmätare, med automatiska avvisningssystem som tar bort under- eller överfyllda behållare innan de når förslutningsenheten. Märkning, kodning och sekundär förpackning Efter förseglingen rör sig behållare genom etikettmaskiner som applicerar tryckkänsliga, krymphylsa eller limapplicerade etiketter med exakt registrering. Höghastighetsbläckstråle- eller laserkodare skriver ut partinummer, tillverkningsdatum och bäst-före-datum direkt på behållare eller lock. Synkontrollsystem kontrollerar om det saknas etiketter, skev applicering och oläsliga koder innan behållare förflyttas till sekundärförpackning. Sekundärförpackning innebär att man grupperar enskilda behållare i multipack, sätter in dem i kartonger eller slår in dem i krympfilm. Automatiserade låduppförare, produkttransportörer och lådförpackare bildar och fyller fraktlådor till priser som är synkroniserade med uppströmsfyllningssystemet. Palleteringsrobotar staplar lådor på pallar enligt förprogrammerade mönster som optimerar laststabilitet och lagereffektivitet. Kvalitetskontrollintegration över hela linjen Modernt produktionslinjer för bearbetning av te drycker inbädda kvalitetskontroll i varje steg snarare än att enbart förlita sig på end-of-line inspektion. Kritiska kontrollpunkter inkluderar extraktionstemperatur och tid, grumlighet efter filtrering, blandning av brix och pH, termisk processdödlighet (F-värde eller motsvarande logreduktion), fyllvikt och tätningsintegritet. Var och en av dessa parametrar loggas av SCADA- eller PLC-systemet och lagras för batchspårbarhet. Sensoriska utvärderingspaneler bedömer smak, färg och arom från varje produktionssats med hjälp av standardiserade protokoll. Mikrobiologisk testning av bevarade prover bekräftar sterilitet innan produkten släpps från lagret. För exportmarknader omfattar ytterligare efterlevnadskontroller tungmetallgränser, halter av bekämpningsmedelsrester i teinsatsen och förpackningsmigreringstestning. Överväganden om automatisering och linjeintegrering Linjeeffektiviteten i en produktionsanläggning för tedrycker bestäms inte bara av individuell maskinhastighet utan av hur väl varje steg är integrerat. Bufferttankar mellan utsug och påfyllning skyddar mot uppströms förseningar. Automatiserade CIP-system (Clean-in-Place) cirkulerar bearbetningsrören genom kaustik-, syra- och sköljsekvenser mellan produktionskörningarna, vilket minimerar stilleståndstiden och minskar risken för korskontaminering. OEE-spårning (Overall Equipment Effectiveness) hjälper driftteam att kvantifiera tillgänglighetsförluster, hastighetsförluster och kvalitetsförluster separat, vilket möjliggör riktade förbättringsåtgärder snarare än breda kapacitetsuppgraderingar. Genom att välja rätt kombination av värmebehandling, fyllningsteknik och behållarformat tidigt i projekteringsfasen undviker man kostsamma efterinstallationer senare. Tillverkare som skalar från 5 000 flaskor i timmen till 30 000 flaskor i timmen står inte bara inför utmaningar i dimensionering av utrustning utan också förändringar av CIP-sekvensering, verktygsförsörjning och dokumentation av kvalitetssystem. Att planera produktionslinjen som ett integrerat system från början är det som skiljer hållbar uppskalning från reaktiv problemlösning.
Nyckelsteg i en produktionslinje för bearbetning av bärpuré A produktionslinje för bärpuré tar rå frukt genom en sekvens av mekaniska och termiska bearbetningssteg för att producera en slät, lagringsstabil puré som är lämplig för användning i juicer, yoghurt, sylt, bagerifyllningar eller dryckeskoncentrat. Det allmänna flödet går från sortering och tvättning, genom krossning och massatillverkning, till raffineringsstadier som tar bort frön och skal, följt av pastörisering och slutlig fyllning i lager- eller transportbehållare. Varje steg i denna sekvens påverkar direkt den slutliga produktens textur, färgbeständighet och mikrobiella säkerhet, vilket är anledningen till att val av utrustning vid varje steg måste matcha de specifika egenskaperna hos den bärsort som bearbetas. Bär presenterar unika bearbetningsutmaningar jämfört med fastare frukter på grund av deras höga fukthalt, känsliga skalstruktur och i många fall små frön inbäddade i köttet som måste separeras utan överdriven förlust av användbar fruktkött. En väldesignad produktionslinje står för dessa egenskaper i varje steg snarare än att förlita sig på generisk fruktbearbetningsutrustning som kanske inte hanterar bär effektivt. Sortera, tvätta och förbereda råa bär Det första steget i en bärpurélinje innebär att man tar bort skadad frukt, stjälkar, löv och främmande skräp innan tvättningen börjar, eftersom bearbetning av förorenad eller bortskämd frukt kan äventyra hela partiet nedströms. Optiska sorteringsmaskiner, som använder kameror och ibland nära-infraröda sensorer för att upptäcka färg- och ytdefekter, har blivit allt vanligare på större produktionslinjer eftersom de kan identifiera mögel, omogen frukt eller främmande material mycket snabbare och mer konsekvent än enbart manuell inspektion. Efter sortering passerar bär vanligtvis genom ett bubbel- eller spraytvättsystem som är utformat för att avlägsna smuts och ytrester utan att den ömtåliga frukten skadas. Bubbeltvättare använder stigande luftbubblor för att försiktigt skaka frukten i ett vattenbad, vilket i allmänhet är att föredra framför högtrycksspraysystem för mjuka bär som hallon eller björnbär som kan skadas av direkt vattenstråle. Krossning, enzymbehandling och raffinering När de väl är rengjorda, går bären in i krossnings- och pulpastadiet, där mekaniska vispar eller krossrullar bryter ner frukten till en grov mos. Denna råröra innehåller fortfarande frön, hudfragment och i vissa fall stjälkar som måste tas bort innan purén når sin slutliga jämna konsistens. Pektinasenzymbehandling Många bärsorter, särskilt jordgubbar och blåbär, innehåller pektin som gör moset tjockare och gör det svårare att separera frön och skal effektivt under raffineringen. Tillsats av pektinasenzym i detta skede bryter ner pektinstrukturen, minskar viskositeten och förbättrar juice- och fruktköttsutbytet under det efterföljande raffineringssteget. Enzymdosering och reaktionstid måste kontrolleras noggrant, eftersom både otillräcklig och överdriven behandling kan påverka den slutliga puréns textur och färgstabilitet. Utrustning för avstenning och sådd Efter enzymbehandling passerar mäsken genom en raffineringsmaskin, ofta kallad paddelbehandlare eller skruvpress, som tvingar massan genom en perforerad sikt medan frön, hudfragment och eventuella kvarvarande stjälkar separeras och töms separat. Skärmens maskstorlek väljs baserat på den önskade slutliga texturen, med finare siktar som ger en jämnare puré till priset av något lägre totalutbyte, eftersom en del användbar massa oundvikligen släpps ut tillsammans med frö- och skalavfall vid snävare maskinställningar. Jämför pastörisering och aseptiska fyllningsmetoder Värmebehandling är nödvändig för att avaktivera förstörande mikroorganismer och enzymer som annars skulle fortsätta att försämra puréns färg och smak under lagring. Den metod som väljs påverkar både hållbarhet och den utrustningsinvestering som krävs för produktionslinjen. Metod Typisk temperatur Hållbarhetseffekt HTST pastörisering 85°C till 95°C, kort hållning Kylförvaring, veckor till månader Aseptisk bearbetning 90°C till 110°C, ultrakort hållning Omgivningslagring, upp till 12 månader Varmfyllning 85°C till 90°C vid fyllning Omgivningslagring, flera månader Aseptisk bearbetning kräver en högre utrustningsinvestering, eftersom purén måste kylas snabbt efter värmebehandling och fyllas i försteriliserade förpackningar i en helt sluten steril miljö för att förhindra återkontaminering. Denna metod gynnas generellt av större verksamheter som levererar till bulkindustrikunder, eftersom den förlängda omgivande hållbarheten förenklar logistiken och minskar behovet av kylkedjetransport och lagring. Utrustningsöverväganden för olika bärtyper Olika bärsorter kräver justeringar av utrustningsinställningar och ibland helt olika maskinkonfigurationer för att bearbeta effektivt. Jordgubbar, med sin relativt stora storlek och mjukare fruktkött, behöver i allmänhet skonsammare krossrullar med bredare spelrum för att undvika överdriven fröfragmentering, vilket kan introducera bittra smaker i den slutliga purén om fröna krossas för aggressivt. Blåbär, på grund av sin ringa storlek och tuffare skal, kräver ofta ett finare initialt krossningsstadium men drar fördel av mindre aggressiv raffinering eftersom deras frön är tillräckligt små för att fullständigt avlägsnande är mindre kritiskt för slutproduktens konsistens. Hallon och björnbär kräver noggrann fröseparation på grund av deras många små, hårda frön som kan påverka munkänslan negativt om de inte filtreras tillräckligt. Jordgubbar behöver skonsammare mekanisk hantering genom hela linjen på grund av deras mjukare kött och högre känslighet för blåmärken och snabb oxidation. Tranbär, som är fastare och surare, kräver ofta ett längre förbehandlingssteg för krossning eller ångning för att mjuka upp huden innan effektiv massabehandling kan ske. Blåbär drar nytta av färgskyddande hantering, eftersom deras antocyaninpigment är känsliga för oxidation och långvarig exponering för metallbearbetningsytor. Upprätthålla standarder för hygien och livsmedelssäkerhet Produktionslinjerna för bärpuré måste utformas med rengöring och sanitet i åtanke från början, eftersom fruktköttsrester som finns kvar i utrustningens sprickor snabbt kan bli en grogrund för mögel och bakterier mellan produktionskörningarna. Rostfritt stålkonstruktion genom hela linjen, i kombination med sanitära tri-clamp-beslag snarare än gängade röranslutningar, gör demontering och rengöring betydligt snabbare och mer noggrann mellan batcherna. Många anläggningar implementerar system för rengöring på plats, som cirkulerar rengörings- och desinfektionslösningar genom slutna delar av linjen utan att kräva fullständig manuell demontering, vilket minskar både arbetstiden och risken för ofullständig rengöring i svåråtkomliga områden. Regelbunden mikrobiell testning av både råmaterial och färdiga purésatser, kombinerat med dokumenterade rengöringsscheman, stödjer överensstämmelse med livsmedelssäkerhetscertifieringar som HACCP eller BRC, som många kommersiella köpare kräver innan de går med på att köpa puré från en given leverantör. Maximera avkastningen och minska avfallet För att maximera användbar puréutbyte samtidigt som avfallet minimeras under raffineringssteget krävs att man balanserar val av silnät, enzymdosering och maskingenomströmningshastighet mot den önskade slutliga texturspecifikationen. Att köra raffineringsutrustning för snabbt kan lämna överdriven användbar massa instängd i utsädes- och skalutloppsströmmen, medan körning för långsamt minskar den totala produktionskapaciteten utan att nödvändigtvis förbättra utbytet ytterligare. Många anläggningar provar och analyserar regelbundet sin frö- och hudbiproduktström för att bekräfta att avkastningsförlusterna förblir inom ett acceptabelt intervall, och justerar skärmstorleken eller enzymbehandlingstiden när förlusterna börjar gå uppåt. Biproduktströmmar från raffineringsstadiet, inklusive frön och skal, återanvänds i allt högre grad av vissa bearbetningsföretag till sekundära produkter som tillskott av fruktfiber eller naturliga färgämnesextrakt, vilket gör vad som tidigare var en kostnad för avfallshantering till en extra intäktsström för verksamheten.
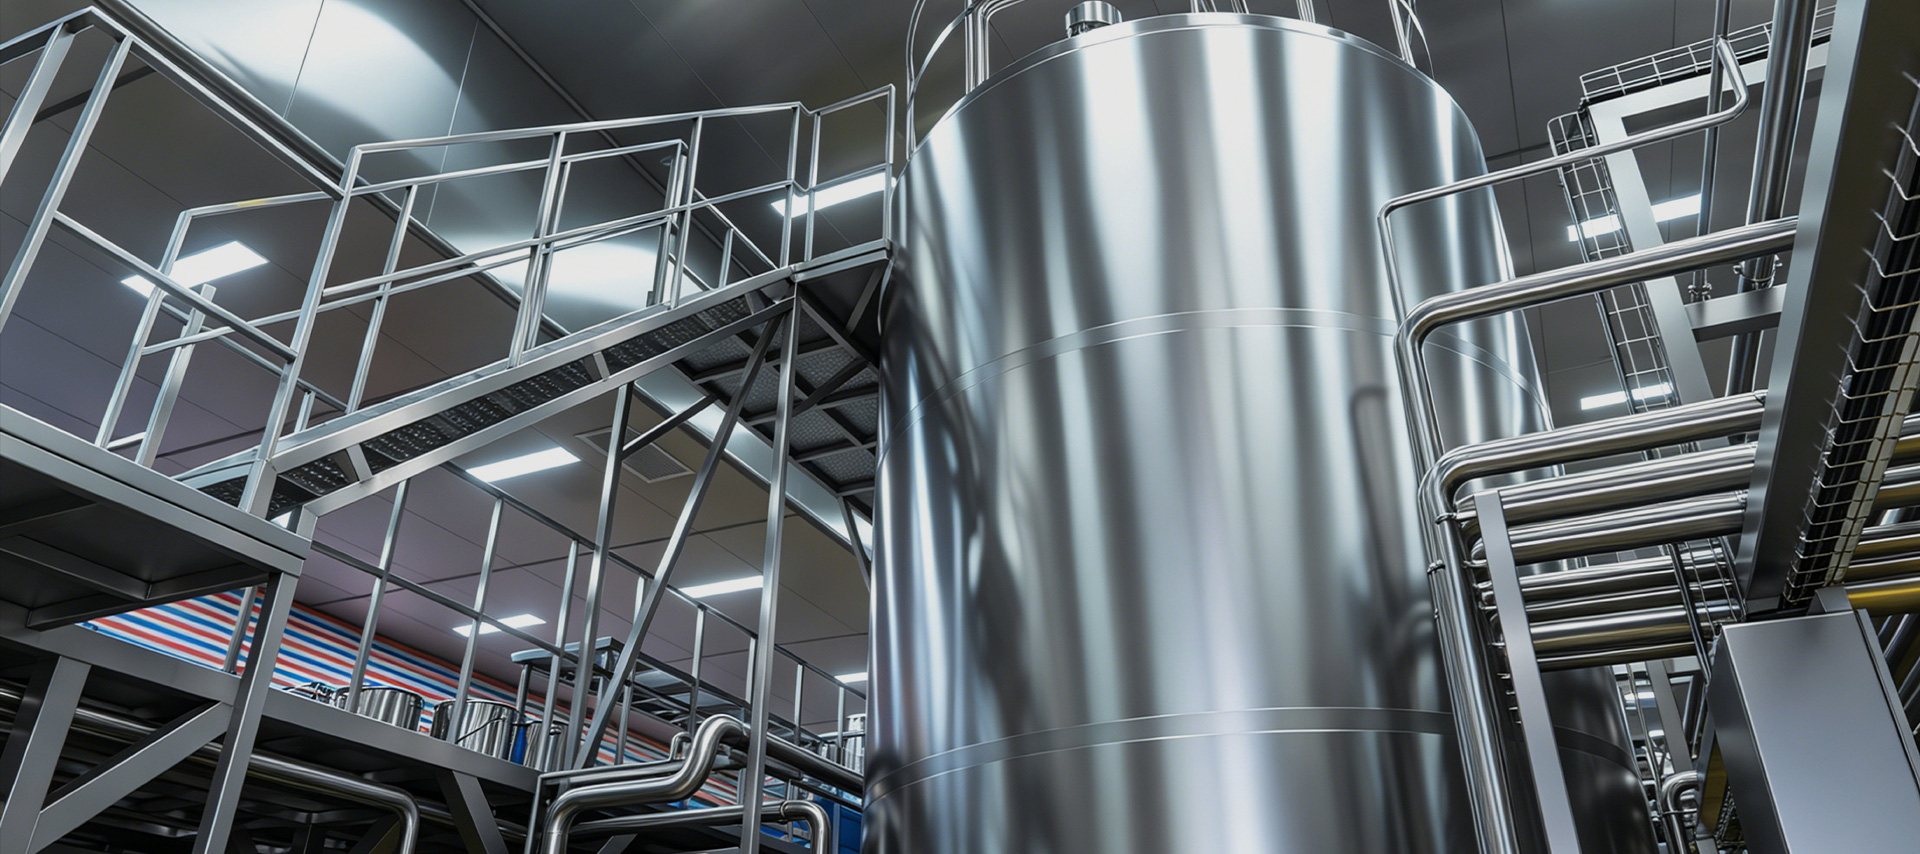
För storskaliga mejeristationer och mjölkbearbetningsanläggningar bestäms inte råmjölkskvaliteten enbart av besättningen – den formas lika mycket av vad som händer under timmarna mellan mjölkning och bearbetning. Temperaturkontroll, hygieniska lagringsförhållanden och konsekvent agitation under förvaring påverkar alla direkt bakterieantalet, fettkulornas stabilitet och sensoriska egenskaper hos mjölken som så småningom når konsumenterna. En stor mjölklagringstank utomhus är den centrala delen av infrastrukturen som styr detta kritiska fönster, och att välja, installera och använda en korrekt är ett av de mest avgörande besluten som en mejerichef kommer att fatta. Den här artikeln ger en detaljerad, praktisk genomgång av stora utomhustankar för mjölklagring — Deras designegenskaper, nyckelkomponenter, dimensioneringsöverväganden, driftskrav och lämplighet för tillämpningar utöver mejeriprodukter, inklusive förvaring av livsmedel och läkemedelsvätskor. Varför utomhusinstallation kräver specifika designstandarder Till skillnad från inomhussilotankar installerade i temperaturkontrollerade bearbetningshallar, utsätts utomhustankar för mjölklagring för direkt solstrålning, omgivningstemperaturfluktuationer, nederbörd, vind och i vissa klimat frost eller extrem värme. Dessa miljöpåfrestningar ställer designkrav som är betydligt mer krävande än för inomhusekvivalenter med samma kapacitet. Det yttre skalet på en utomhustank för mjölklagring är tillverkad av livsmedelsklassat 304 eller 316L rostfritt stål, med en polerad inre yta (vanligtvis Ra ≤ 0,8 µm) för att minimera bakteriell vidhäftning och underlätta effektiv rengöring. Mellan det inre och yttre skalet injiceras högdensitetspolyuretanskumisolering - vanligtvis 100 till 150 mm tjock - under tryck för att bilda en sömlös, hålfri termisk barriär. Detta isoleringsskikt är det som gör att tanken kan hålla mjölktemperaturen på eller under 4°C även när omgivningstemperaturen överstiger 35°C, utan kontinuerlig kompressordrift. Den yttre beklädnaden är vanligtvis en matt eller borstad rostfri hud eller en aluminiserad panel som reflekterar solvärmebelastningen. I områden med hög UV-intensitet installeras ibland ytterligare reflekterande beläggningar eller solskydd ovanför tankkupolen för att minska den termiska belastningen på kylsystemet. Benstöd och basramar är utformade för markförankring utomhus, med åtgärder för dränering av avrinning och uteslutning av skadedjur på grundnivå. Kärnkomponenter och deras funktioner En välspecificerad stor mjölklagringstank utomhus integrerar flera system som arbetar tillsammans för att bibehålla mjölkkvaliteten, möjliggöra säker drift och stödja regelefterlevnad. Följande komponenter är standard på industriella enheter: Kyl- och kylsystem Kylsystemet består av en förångare som är svetsad direkt på den yttre ytan av den inre tankväggen - en design som kallas direkt expansion (DX) eller direktkylning. Köldmediet cirkulerar genom dessa slingor och absorberar värme från mjölken och kyler den snabbt. Kompressorenheten och kondensorn monteras separat, antingen på en plattform i anslutning till tanken eller på en medar bredvid den. För mycket stora tankar (över 50 000 liter) används ibland glykolbaserade indirekta kylkretsar istället för DX-system, eftersom de tillåter en enda kylare att betjäna flera tankar och minskar risken för köldmediekontamination i händelse av ett batteriläckage. Agitationssystem Mjölk är inte en homogen vätska - fettkulor är mindre täta än vattenfasen och kommer att krämas uppåt inom 30 till 60 minuter om mjölken lämnas ostörd. Ett omrörningssystem förhindrar denna separation och säkerställer även en jämn temperaturfördelning i hela tankvolymen. De flesta stora utomhustankar använder en motoriserad omrörare med låg skjuvning som är monterad genom den övre eller sidomanwayen, med skovelhjul eller propellerhjul av rostfritt stål som är dimensionerade efter tankens diameter. Omrörningshastigheten är vanligtvis 10 till 30 rpm — tillräckligt snabb för att bibehålla homogenitet, långsam nog för att undvika att skada fettkulor eller inkorporera luft, vilket skulle främja oxidation och utveckling av bismak. CIP tvättsystem Det integrerade tvättsystemet Clean-In-Place (CIP) gör att tankens insida kan rengöras och desinficeras utan demontering, med hjälp av automatiserade sprutkulor eller roterande jethuvuden monterade inuti tankkupolen. En standard-CIP-cykel för en mjölklagringstank innefattar en försköljning med kallt vatten för att spola kvarvarande mjölk, en alkalisk tvätt (vanligtvis 1–2 % NaOH-lösning vid 70–75°C) för att ta bort protein- och fettavlagringar, en mellansköljning, en sur tvätt (0,5–1 % salpeter- eller fosforsyrabeläggning) för att lösa upp en slutlig desinficering av mineralsyra. Hela cykeln tar vanligtvis 45 till 90 minuter och styrs av en PLC-baserad CIP-styrenhet med automatisk ventilsekvensering och konduktivitetsverifiering av sköljvatten. Instrument för temperaturvisning och övervakning Lagringstemperatur för mjölk är en kritisk kontrollpunkt under både livsmedelssäkerhetslagstiftningen och mejeriindustrins standarder. Stora utomhustankar är utrustade med PT100-motståndstemperaturdetektorer (RTD) på flera höjder i tanken - vanligtvis i botten, mitten och nära toppen - för att bekräfta jämn kylning över hela volymen. Digitala temperaturdisplayer är monterade i operatörens ögonhöjd på tankens utsida, och i moderna installationer överförs temperaturdata i realtid till ett centralt SCADA- eller gårdsledningssystem. Högtemperaturlarmreläer utlöser hörbara och visuella varningar om mjölktemperaturen stiger över ett förinställt tröskelvärde (vanligtvis 6°C), vilket gör att operatörerna kan ingripa innan produktsäkerheten äventyras. Vätskenivåindikatorer och synglas Noggrann vätskenivåövervakning tjänar både drifts- och säkerhetsfunktioner. Externt monterade nivågivare av flyttyp eller tryckbaserade nivågivare ger kontinuerliga volymavläsningar på operatörspanelen. Dessa instrument är kalibrerade till den specifika tankgeometrin och utdata i både procentuell full och absolut volym (liter). Ett siktglasrör av rostfritt stål med graderade markeringar på tankens utsida ger en direkt visuell korskontroll av nivåavläsningen och är särskilt användbar vid mjölkintag eller överföring. Vissa installationer har även ett högnivålarm för att förhindra överfyllning och spill. Belysnings- och tillträdesbestämmelser Intern LED-belysning är monterad genom den övre kupolen för att lysa upp tankens insida under inspektion, provtagning eller underhåll. Lamporna är förseglade till IP68-standard för att motstå fukt och är vanligtvis lågvärme LED-enheter för att undvika lokal uppvärmning av mjölkytan. Tillgång till interiören ges genom en mangrop med övre ingång (vanligtvis 500 mm diameter på stora tankar), försedd med ett gångjärnsförsett, packningsförseglat lock som kan öppnas för manuell inspektion eller CIP-spruthuvudinstallation. En fast eller teleskopisk inre stege kan också installeras för tankar över 3 meter i höjd. Riktlinjer för val av kapacitet och storlek Att välja rätt tankkapacitet är en funktion av den dagliga mjölkintagsvolymen, uppsamlingsfrekvensen och bearbetningsschemat. Som en praktisk regel bör lagringskapaciteten täcka minst 24 timmars toppintagsvolym för att ge en buffert mot insamlingsförseningar, driftstopp eller avbrott i tankfartygets schemaläggning. För stora insamlingsstationer som samlar mjölk från flera gårdar, är 48-timmars lagringskapacitet ofta specificerad för att ta hand om helger eller helgdagar. Anläggningsskala Daglig intagsvolym Rekommenderad tankkapacitet Typisk konfiguration Mellanstor mejeristation 10 000–20 000 L/dygn 20 000–30 000 L 1–2 tankar Stor insamlingscentral 30 000–60 000 L/dygn 50 000–100 000 L 2–3 tankar Industriell bearbetningsanläggning 100 000 L/dag 200 000–500 000 L totalt Flera tankar i batteri Att installera flera tankar med medelstor kapacitet snarare än en enda mycket stor tank erbjuder driftsfördelar: en tank kan tas offline för rengöring eller underhåll medan de andra förblir i drift, och inkommande mjölk från olika gårdar eller kvalitetsklasser kan lagras separat för spårbarhetssyften. Applikationer bortom mejeri: förvaring av livsmedel och läkemedel Även om lagring av mejerimjölk är den primära applikationen, gör designprinciperna för en stor mjölklagringstank utomhus - hygienisk konstruktion av rostfritt stål, isolerat skal, CIP-kompatibilitet och exakt temperaturkontroll - den lika lämplig för en rad andra vätskelagringstillämpningar inom livsmedels- och läkemedelsindustrin. Anläggningar som bearbetar fruktjuicer, flytande ägg, ätliga oljor, siraper eller farmaceutiska mellanprodukter använder ofta strukturellt identiska tankar med mindre modifieringar av packningsmaterial, omrörardesign eller temperaturbörvärdesintervall. Viktiga branschöverskridande tillämpningar inkluderar: Förvaring av kyld juice och dryckeskoncentrat före blandning eller tappning Tankar för flytande socker och glukossirap i konfektyr- och bagerifabriker Förvaring av jäsningsbuljong eller odlingsmedium i farmaceutiska och biotekniska anläggningar Lagring av rå äggvätska vid 2–4°C mellan brytning och pastörisering i äggbearbetningsanläggningar Förvaring av ätbar oljebuffert med kvävetäcke för att förhindra oxidation När du anger en tank för icke-mejeriapplikationer är det viktigt att verifiera att packnings- och tätningsmaterial är kompatibla med den specifika vätskan som lagras - fluorsilikon- eller EPDM-tätningar kan krävas istället för standardsilikon av mejerikvalitet för sura eller lösningsmedelshaltiga produkter. Omrörarens vridmomentspecifikationer kan också behöva ökas för trögflytande produkter som tjocka siraper eller fruktpurékoncentrat. Operativ bästa praxis för långsiktig prestanda Livslängden för en stor mjölklagringstank utomhus beror mycket på hur konsekvent den underhålls. CIP-cykler måste utföras efter varje tömning av tanken - att hoppa över eller förkorta rengöringscyklerna leder till biofilmbildning på tankens ytor, vilket blir allt svårare att ta bort och så småningom äventyrar mjölkkvaliteten. CIP-kemiska koncentrationer och temperaturer bör verifieras genom titrering eller konduktivitetstestning snarare än att antas utifrån enbart doseringspumpens inställningar. Underhåll av kylsystem är lika viktigt. Kondensorslingor på utomhusinstallationer samlar damm, insekter och skräp som minskar värmeväxlingseffektiviteten och ökar kompressorns drifttimmar. En månatlig visuell inspektion och tryckluftsrengöring av kondensorflänsarna, kombinerat med en kvartalsvis kontroll av kylmedelsladdning och årlig kompressoroljeanalys, kommer att avsevärt förlänga utrustningens livslängd och minska energiförbrukningen. Temperaturregistreringskalibrering bör utföras minst årligen mot en certifierad referenstermometer för att säkerställa att loggade temperaturdata förblir juridiskt försvarbara för livsmedelssäkerhetsrevisioner. Slutligen bör tankfundament och stödstrukturer inspekteras årligen för korrosion, sättning eller sprickbildning, särskilt i regioner med aggressiv jord eller säsongsbetonad frosthöjning. En tank som skiftar ur nivå till och med några grader kan påverka omrörarens lagerbelastningar, vätskenivågivarens noggrannhet och fullständig dränering under CIP — små underhållsinvesteringar på grundnivån förhindrar mycket större driftsproblem nedströms.
Hur gör en produktionslinje för bearbetning av stenfruktpuré färsk frukt till marknadsfärdiga produkter? Stenfrukter - inklusive persika, aprikos, plommon, körsbär, mango och olivolja - är bland de mest kommersiellt värdefulla fruktkategorierna i den globala mat- och dryckesindustrin. Deras rika smakprofiler, naturliga sötma och höga näringsinnehåll gör dem till idealiska kandidater för ett brett utbud av bearbetade produkter: från rena fruktpuréer och smaksatta pålägg till bagerifyllningar, syltbaser och tillsatser av dryckesklass. Men att omvandla färsk stenfrukt till en stabil, högkvalitativ puré kräver en noggrant konstruerad produktionslinje som tar itu med de unika strukturella och biokemiska utmaningarna som dessa frukter presenterar - särskilt den hårda gropen i centrum. Den här artikeln undersöker hela stenfrukt puré bearbetning produktionslinje i praktisk detalj, som täcker varje bearbetningssteg, den inblandade utrustningen och de specifika produktutgångar som linjen kan stödja. Råvarumottagning och försortering Produktionsprocessen börjar med mottagning och kontroll av inkommande råfrukt. Stenfrukter är mycket lättfördärvliga och känsliga för blåmärken, vilket innebär att snabb och noggrann hantering i mottagningsstadiet är avgörande för att bevara fruktköttets kvalitet och minimera oxidation. Vid leverans vägs fruktpartier, provtas och testas för nyckelkvalitetsparametrar inklusive Brix (sockerhalt), pH, färglikformighet och frekvens av synliga defekter. Försortering utförs på rull- eller vibrationstransportörer, där skadade, övermogna eller underdimensionerade frukter avlägsnas - antingen manuellt eller genom optiska sorteringssystem utrustade med nära-infraröda (NIR) kameror. För premiumproduktlinjer som honungspersikapuré eller körsbärspuré av enstaka varianter, tillämpas snäva råvaruspecifikationer i detta skede för att säkerställa smak- och färgkonsistens i slutprodukten. Frukt som klarar inspektion fortsätter att tvättas, medan kasserat material avleds till sekundärt bruk eller avfallsbearbetning. Tvätt, avstenning och massa Efter sortering kommer frukt in i ett flerstegs tvättsystem. Denna består vanligtvis av en flotationstank för initial blötläggning och borttagning av skräp, följt av en spraysköljning med högt tryck för att eliminera ytmikroorganismer, rester av jordbrukskemikalier och jordpartiklar. Vattentemperaturen och doseringsnivåerna för klor eller ozon i tvättsystemet kontrolleras enligt livsmedelssäkerhetsprotokoll och exportmarknadsefterlevnadskrav. Avstenning är det mest tekniskt krävande steget som är unikt för bearbetning av stenfrukter. Gropen måste separeras helt från massan utan att förorena puréströmmen - gropfragment är en kritisk risk för livsmedelssäkerheten. Industriella avstenningsmaskiner för persika, aprikos och plommon använder en kombination av klyvblad och roterande borstar eller paddlar för att befria gropen från det omgivande köttet. För mindre stenfrukter som körsbär är höghastighetscentrifugala avstenare eller pneumatiska utkastningssystem mer lämpliga. Hårda frukter som olivolja kräver ett specialiserat tillvägagångssätt. Olivskärare använder vanligtvis motroterande rullar eller skärhuvuden kalibrerade till det specifika förhållandet mellan grop och kött för den olivsort som bearbetas. Oavsett frukttyp bör en metalldetekterings- eller röntgeninspektionsenhet installeras nedströms avstenaren för att verifiera att inga gropfragment har passerat igenom. När fruktköttet har avstenats, fortsätter fruktköttet till pulper-finisher, som bryter vävnaden och tvingar purén genom en sil av rostfritt stål. Skärmöppningsstorlekar väljs baserat på önskad puréstruktur: grövre skärmar (1,0–2,0 mm) för rustika produkter eller bageriprodukter, finare skärmar (0,4–0,8 mm) för släta puréer av dryckeskvalitet. En andra-pass efterbehandlare förfinar strukturen ytterligare och tar bort eventuella kvarvarande fibrer eller fröfragment. Enzyminaktivering och blandning Färsk stenfruktpuré innehåller naturligt förekommande enzymer - särskilt polyfenoloxidas (PPO) och peroxidas - som orsakar snabb brunfärgning och smaknedbrytning när vävnaden störs. Enzyminaktivering är därför ett tidskritiskt steg som måste ske så snabbt som möjligt efter massatillverkning. De två huvudsakliga metoderna som används i industriella stenfruktpurélinjer är: Varmavbrottsbearbetning: purén värms snabbt upp till 85–95°C med hjälp av en värmeväxlare med rör eller skrapad yta omedelbart efter massatillverkning. Denna metod ger en mer stabil, ljusare puré med högre viskositet, vilket gör den idealisk för bakerifyllningar och syltbaser. Kylpaus med askorbinsyradosering: purén hålls vid låg temperatur och behandlas med askorbinsyra (vitamin C) som antioxidant. Detta tillvägagångssätt bevarar bättre flyktiga aromatiska föreningar och färska smaktoner, vilket gör det att föredra för premiumfruktpuréer och tillsatser av dryckesklass. Efter enzyminaktivering går purén in i blandnings- och standardiseringsstadiet. Här mäts Brix och pH inline och justeras för att möta produktspecifikationerna. För smaksatta produkter som honungspersikapuré, tillsätts sötningsmedel, smakkoncentrat eller surgörande medel i detta skede med hjälp av ett doseringssystem integrerat i blandningstanken. Blandningen utförs under kontrollerad skjuvning för att säkerställa homogen fördelning utan överdriven skumbildning. Koncentration, pastörisering och konserveringsalternativ Beroende på den avsedda användningen kan stenfruktpuré bearbetas till en koncentrerad form eller förvaras i naturlig Brix före värmebehandling. Avdunstningskoncentration med en förångare med fallande film minskar vattenhalten under vakuum, vilket vanligtvis ger naturlig Brix persika eller aprikospuré (10–14° Brix) upp till 28–36° Brix för syltbasapplikationer. Koncentration minskar transport- och lagringskostnaderna och förlänger hållbarheten samtidigt som smakintensiteten bibehålls när den utförs under vakuum vid låga temperaturer. Pastörisering är det primära termiska konserveringssteget för stenfruktpuréer som inte är avsedda för aseptisk förpackning. Följande tabell sammanfattar typiska pastöriseringsparametrar efter produkttyp: Produkttyp pastöriseringstemp. Håll tid Förpackningsformat Ren fruktpuré (färsk) 85–90°C 15–30 sek Kylt påse / badkar Bagerifyllning / syltbotten 90–95°C 30–60 sek Aseptisk bag-in-trumma Tillsats av dryckeskvalitet 95–110°C (UHT) 4–15 sek Aseptisk kartong / IBC Fryst puré 85°C förfrys 15 sek Fryst block / IQF För exportmarknader eller applikationer som kräver omgivande hyllstabilitet är aseptisk bearbetning den föredragna vägen. Puré värms upp till UHT-temperaturer i en värmeväxlare med skrapad yta - väsentligt för viskösa produkter som skulle smutsa ner standardplattväxlare - och fylls sedan i försteriliserade påsar, fat eller IBCs under sterila förhållanden. Detta format dominerar den industriella ingredienshandeln för stenfruktpuréer som används i yoghurt-, smoothie- och konfektyrtillverkning. Fyllning, förpackning och kylförvaring Fyllningsstadiet måste matcha det förpackningsformat som valts för varje produktlinje. Förpackningar med smaksatt persika för detaljhandel eller direktkonsumtion fylls i koppar, påsar eller burkar på kolv- eller roterande fyllningsmaskiner med servodriven noggrannhet. Bagerifyllningar och syltbaser avsedda för matservering fylls i 20 kg eller 200 kg aseptiska pås-i-fat-format med aseptiska påsfyllmedel med steril kvävespolning för att förhindra oxidation. För framställning av fryst puré leds fyllda behållare genom en spiralfrys eller sprängtunnel för att få kärntemperaturen till -18°C eller lägre innan palletering. IQF (Individually Quick Frozen) linjer används också för portioner av stenfruktpuré, för att producera frysta pellets eller skivor som är bekväma för portionsdosering i nedströms livsmedelstillverkning. Design av kylrum är en integrerad del av produktionslinjen. Kylda puréer kräver förvaring vid 0–4°C med kontrollerad luftfuktighet för att förhindra kondens på förpackningen. Frysta produkter förvaras vid -18°C till -22°C. Korrekt först-in-först-ut (FIFO) lagerrotation, kombinerat med elektronisk batchspårbarhet, säkerställer att ingen produkt åldras utöver dess specificerade hållbarhetstid före leverans. Anpassa linjen för olika stenfruktsorter En av de viktigaste designfaktorerna för en produktionslinje för bearbetning av stenfruktpuré är flexibilitet mellan fruktsorter. Persikor och aprikoser har relativt mjukt kött och fristensgropar som är lätta att hantera vid hög genomströmning. Plommon, däremot, har ofta klängstensvarianter där gropen fäster tätt mot köttet, vilket kräver högre avstenarvridmoment och mer noggrant val av skärm. Körsbär är små och innehåller mycket antocyaninpigment som kan fläcka utrustningens ytor och kräver täta CIP-cykler. Mango kräver ytterligare ett fiberhanteringssteg på grund av dess långa, grova fibernätverk som kan täppa till efterbehandlarens skärmar. Olivbearbetning för puré eller pasta introducerar ytterligare komplexitet på grund av det höga polyfenolinnehållet och fruktens olika cellstruktur. Olivpurélinjer inkluderar vanligtvis ett malaxeringssteg - långsam blandning av den krossade pastan för att främja oljedroppars sammansmältning och smakutveckling - innan massa- och efterbehandlingsstadierna används för andra stenfrukter. En väldesignad produktionslinje bör rymma produktbyten med minimal stilleståndstid. Detta innebär att man använder snabbkopplingar, CIP-kompatibla blöta ytor, utbytbara siktuppsättningar för pulper-finisher och PLC-recept som automatiskt justerar transportörhastigheter, pastöriseringstemperaturer och Brix-börvärden när man växlar mellan frukttyper eller produktkvaliteter. Möjligheten att bearbeta flera stenfruktsorter på en enda rad förbättrar tillgångsutnyttjandet avsevärt och minskar kapitalkostnaden per SKU.
Vad gör en modern mejeribearbetningslinje effektiv och säker? Bearbetning av mejeriprodukter har utvecklats dramatiskt under de senaste decennierna. Dagens produktionslinjer för mejeriprodukter är inte längre enkla satsbearbetningsuppsättningar – de är högintegrerade system som kombinerar termisk behochling, steril förpackning, jäsningskontroll och kylkedjehantering under ett kontinuerligt arbetsflöde. För mejeritillverkare är det viktigt att förstå strukturen och funktionen för varje segment inom en komplett mejeriförädlingslinje, inte bara för att upprätthålla produktkvalitet, utan också för att uppnå operativ effektivitet, regelefterlevnad och långsiktig lönsamhet. UHT Milk Production Line: Standarden för förlängd hållbarhet Ultra-High Temperature (UHT) bearbetning är en av de mest använda teknikerna inom den globala mejeriindustrin. En UHT-mjölkproduktionslinje värmer mjölk till temperaturer mellan 135°C och 150°C i två till fyra sekunder, vilket effektivt eliminerar alla patogena och förstörande mikroorganismer. Detta gör att den slutliga produkten förblir lagringsstabil i upp till 12 månader utan kylning - en stor fördel för exportmarknader och regioner med underutvecklade kylkedjor. Nyckelutrustningen i en UHT-linje inkluderar en balanstank, avluftningsenhet, homogenisator, rörformig eller plattvärmeväxlare och aseptisk påfyllningsmaskin. Varje komponent spelar en avgörande roll. Homogenisatorn minskar storleken på fettkulorna för att förhindra gräddseparation, medan det aseptiska fyllmedlet säkerställer att den steriliserade mjölken förpackas i en steril miljö, vilket eliminerar risken för kontaminering efter process. Förpackningsformat som vanligtvis används inkluderar Tetra Pak-kartonger, HDPE-flaskor och aseptiska påsar. En vanlig utmaning vid UHT-bearbetning är nedsmutsning - uppbyggnaden av värmedenaturerade proteiner och kalciumfosfatavlagringar på värmeväxlarens ytor. För att hantera detta är moderna UHT-system utrustade med Clean-In-Place-system (CIP) som automatiskt cirkulerar rengöringsmedel genom utrustningen efter varje produktionskörning, vilket bibehåller termisk effektivitet och minskar stilleståndstiden. Produktionslinje för pastöriserad mjölk: Balanserar säkerhet och friskhet Till skillnad från UHT-mjölk behandlas pastöriserad mjölk vid lägre temperaturer - vanligtvis 72°C i 15 sekunder i HTST-metoden (High Temperature Short Time) - som eliminerar skadliga bakterier samtidigt som mer av mjölkens naturliga smak, näringsprofil och bioaktiva föreningar bevaras. Pastöriserad mjölk måste kylas och har i allmänhet en hållbarhet på 7 till 21 dagar, beroende på förpackning och hantering efter pastörisering. En komplett produktionslinje för pastöriserad mjölk inkluderar mottagnings- och lagringstankar för råmjölk, en plattvärmeväxlare för pastörisering och kylning, en homogenisator, en standardiseringsenhet (för kontroll av fetthalten) och en påfyllningsmaskin. Standardiseringsenheten är särskilt viktig för storskaliga verksamheter, eftersom den gör det möjligt för tillverkare att konsekvent uppfylla specifikationer för fetthalt som helmjölk (3,5 %), lättskummad (1,5–1,8 %) eller skummad (mindre än 0,5 %). Temperaturövervakning är en kritisk kontrollpunkt genom hela den pastöriserade mjölklinjen. Automatiserade sensorer registrerar och loggar kontinuerligt temperaturer i varje steg av bearbetningen. Om temperaturen vid förvaringsröret faller under det erforderliga tröskelvärdet, dirigerar en avledningsventil automatiskt om mjölken för upparbetning - en inbyggd säkerhetsmekanism som förhindrar att underbearbetad produkt når fyllmedlet. Dairy Farm Milk Rooms: The Foundation of Raw Milk Quality Kvaliteten på alla mejeriprodukter börjar i slutändan vid källan: mjölkgården. Ett väldesignat mjölkrum – även kallat mjölkningsstall eller mjölkningsanläggning – är det första steget i mejeriproduktionslinjen och har en direkt inverkan på den mikrobiella belastningen och det somatiska cellantal av obehandlad mjölk. Dåligt underhållna mjölkrum kan införa föroreningar som är svåra att eliminera även med nedströms termisk bearbetning. Moderna mjölkrum för mjölkgårdar är utrustade med automatiska mjölkningssystem (AMS), kyltankar för bulkmjölk, in-line filtreringsenheter och CIP-rengöringssystem. Kyltanken för bulkmjölk kyler snabbt obehandlad mjölk från kons kroppstemperatur (~38°C) till under 4°C inom två timmar efter mjölkning – det kritiska fönstret för att begränsa bakteriell spridning. Rostfri konstruktion i hela mjölkrummet säkerställer hygieniska ytor som är lätta att rengöra och motståndskraftiga mot korrosion. Nyckelprestandaindikatorer som övervakas i mjölkrummet på gårdsnivå inkluderar: Totalt bakterieantal (TBC): bör vara under 100 000 CFU/mL för obehandlad mjölk av grad A Somatiskt cellantal (SCC): värden över 200 000 celler/ml kan indikera mastit i besättningen Mjölktemperatur vid uppsamling: måste vara ≤4°C under lagring och transport Antibiotikarester: rutintestning krävs innan mjölk kommer in i någon bearbetningslinje Att investera i högkvalitativ infrastruktur på gårdsnivå är inte frivilligt – det är en förutsättning för att producera säkra, premiummejeriprodukter längre fram. Yoghurtfermenteringsproduktionslinje: Precisionskontroll för konsekvent kvalitet Yoghurtproduktion kräver ett helt annat tillvägagångssätt jämfört med flytande mjölkbearbetning. Yoghurtjäsningsproduktionslinjen innebär noggrann kontroll av mikrobiell aktivitet för att omvandla mjölklaktos till mjölksyra, vilket sänker pH och får mjölkproteinerna att gela. Resultatet är en produkt med en karakteristisk syrlig smak och tjock konsistens. Linjen producerar typiskt set yoghurt (jäsad i den slutliga behållaren), omrörd yoghurt (jäsad i en tank och sedan omrörd) eller drickbar yoghurt, som var och en kräver olika utrustningskonfigurationer. Kärnstegen i en produktionslinje för yoghurtjäsning är följande: Steg Process Nyckelparameter 1 Mjölkstandardisering och blandning Fett & proteinhalt 2 Homogenisering 150–200 bar tryck 3 Värmebehandling 90–95°C i 5 minuter 4 Kyla & startkultur ympning 42–44°C ympningstemperatur 5 Jäsning Mål-pH 4,2–4,6 6 Kylning & fyllning Under 20°C innan fyllning Startkulturen som används - vanligtvis en kombination av Streptococcus thermophilus and Lactobacillus delbrueckii subsp. bulgaricus — måste doseras noggrant och tillsättas vid rätt temperatur för att säkerställa konsekvent jäsningsaktivitet. Automatisk pH-övervakning i jäsningstankarna gör det möjligt för operatörer att avsluta jäsningen exakt när målsyran uppnås, vilket förhindrar översurning som skulle resultera i en alltför sur produkt. Integration och automatisering över hela mejeriförädlingslinjen En konkurrenskraftig mejerianläggning driver inte varje produktionslinje isolerat. Moderna mejeribearbetningsanläggningar integrerar sina UHT-, pastöriserings-, gårdsmottagnings- och jäsningslinjer genom ett centraliserat SCADA-system (Supervisory Control and Data Acquisition). Detta gör att fabrikschefer kan övervaka processdata i realtid, upptäcka anomalier, schemalägga CIP-cykler och generera produktionsrapporter – allt från ett enda kontrollgränssnitt. Automation spelar också en avgörande roll för energieffektivitet. Värmeåtervinningssystem på pastöriserings- och UHT-linjer kan återta upp till 94 % av den termiska energin som används vid uppvärmning, vilket dramatiskt minskar ångförbrukningen. Frekvensomriktare på pumpar och kompressorer minskar elanvändningen ytterligare. För anläggningar som är inriktade på hållbarhetscertifieringar eller som vill minska driftskostnaderna betalar dessa investeringar vanligtvis tillbaka inom två till tre år. Spårbarhet är ett annat område där integration ger mätbart värde. Genom att länka samman batch-register från lantbrukets mjölkintag genom bearbetning, förpackning och distribution kan mejeritillverkare reagera på livsmedelssäkerhetsincidenter med snabbhet och precision – isolera berörda produktpartier inom några minuter snarare än dagar. Denna nivå av spårbarhet krävs i allt högre grad av återförsäljare och tillsynsorgan på nyckelmarknader. Att välja rätt mejeriproduktionslinjekonfiguration Att välja rätt kombination av produktionslinjer beror på flera faktorer: målproduktmix, daglig bearbetningskapacitet, marknadsgeografi, tillgänglig infrastruktur och kapitalbudget. Ett litet regionalt mejeri som serverar lokala färskmarknader kan prioritera en pastöriserad mjölklinje med en yoghurtjäsningsenhet. En stor exportorienterad processor kommer däremot att investera mycket i UHT-kapacitet och aseptisk förpackningsteknik. När köpare utvärderar utrustningsleverantörer bör köpare se bortom det ursprungliga inköpspriset och undersöka den totala ägandekostnaden – inklusive energiförbrukning, reservdelstillgänglighet, service efter försäljning och leverantörens meritlista med installationer i liknande skala. Testning i pilotskala innan full-line driftsättning kan också förhindra kostsamma misstag, särskilt för nya produktkategorier eller ovanliga råmjölkskompositioner. I slutändan är en välkonfigurerad mejeriproduktionslinje inte bara en kapitaltillgång – den är den operativa ryggraden i ett mejerivarumärke. Att få tekniken, layouten och processkontrollerna direkt från början avgör produktkvalitet, produktionstid och förmågan att skala kapacitet när efterfrågan på marknaden växer.
Shanghai Yi Yang Fluid Technology Co., Ltd. är ett flytande ingenjörsföretag som specialiserat sig på mejeriprodukter, djupförädling av frukt och grönsaker, läskedrycker, smaktillsatser, hälsoprodukter och andra nyckelfärdiga projekt. Vi är fast beslutna att bli ett varumärke för livsmedelsteknik bortom utländska varumärken, tillhandahålla integrerade lösningar för livsmedelsteknik och utrustning, integrera design, bearbetning, tillverkning, installation och ingenjörshantering för inhemska och utländska livsmedelskunder. Vi skräddarsyr alla typer av icke-standardiserad (rostfritt) utrustning för kunder; Tillhandahålla utrustning, installation och idrifttagning av en enda maskin, rör, el och instrument; Baserat på kundernas behov tillhandahåller vi ett komplett utbud av integrerade tjänster från preliminär planering, rådgivning, kostnadsberäkning, ingenjörsdesign, projektledning, projektutvärdering och systemunderhåll. Företaget har en stark teknisk kraft, rik erfarenhet av produkttillverkning, en grupp ingenjörer och teknisk personal, en division för mekanisk konstruktion och tillverkning och yrkesverksamma inom området för automatisk kontroll, med mer än 10 års branscherfarenhet. Vi förlitar oss på välkända livsmedelsföretag och högskolor för lätt industri hemma och utomlands, och lär oss ständigt avancerad teknik hemma och utomlands för att förbättra design och teknik. Vi antar det avancerade hanteringsläget, folkorienterade, etablerar företagskulturen (förtroende, försiktighet, ansvar, kommunikation, lycka), bygger ett konkurrenskraftigt internationellt professionellt team, dedikerat till att betjäna inhemska och utländska livsmedelskunder. Med en hög grad av professionalism, avancerat designkoncept, pålitlig produktkvalitet, eftermarknadsservicesystem förser vi nya och gamla kunder med mer praktiska, mer intelligenta produkter.
Shanghai Yi Yang Fluid Technology Co., Ltd. är ett flytande ingenjörsföretag som specialiserat sig på mejeriprodukter, djupförädling av frukt och grönsaker, läskedrycker, smaktillsatser, hälsoprodukter och andra nyckelfärdiga projekt. Vi är fast beslutna att bli ett varumärke för livsmedelsteknik bortom utländska varumärken, tillhandahålla integrerade lösningar för livsmedelsteknik och utrustning, integrera design, bearbetning, tillverkning, installation och ingenjörshantering för inhemska och utländska livsmedelskunder. Vi skräddarsyr alla typer av icke-standardiserad (rostfritt) utrustning för kunder; Tillhandahålla utrustning, installation och idrifttagning av en enda maskin, rör, el och instrument; Baserat på kundernas behov tillhandahåller vi ett komplett utbud av integrerade tjänster från preliminär planering, rådgivning, kostnadsberäkning, ingenjörsdesign, projektledning, projektutvärdering och systemunderhåll. Företaget har en stark teknisk kraft, rik erfarenhet av produkttillverkning, en grupp ingenjörer och teknisk personal, en division för mekanisk konstruktion och tillverkning och yrkesverksamma inom området för automatisk kontroll, med mer än 10 års branscherfarenhet. Vi förlitar oss på välkända livsmedelsföretag och högskolor för lätt industri hemma och utomlands, och lär oss ständigt avancerad teknik hemma och utomlands för att förbättra design och teknik. Vi antar det avancerade hanteringsläget, folkorienterade, etablerar företagskulturen (förtroende, försiktighet, ansvar, kommunikation, lycka), bygger ett konkurrenskraftigt internationellt professionellt team, dedikerat till att betjäna inhemska och utländska livsmedelskunder. Med en hög grad av professionalism, avancerat designkoncept, pålitlig produktkvalitet, eftermarknadsservicesystem förser vi nya och gamla kunder med mer praktiska, mer intelligenta produkter.
Shanghai Yi Yang Fluid Technology Co., Ltd. är ett flytande ingenjörsföretag som specialiserat sig på mejeriprodukter, djupförädling av frukt och grönsaker, läskedrycker, smaktillsatser, hälsoprodukter och andra nyckelfärdiga projekt. Vi är fast beslutna att bli ett varumärke för livsmedelsteknik bortom utländska varumärken, tillhandahålla integrerade lösningar för livsmedelsteknik och utrustning, integrera design, bearbetning, tillverkning, installation och ingenjörshantering för inhemska och utländska livsmedelskunder. Vi skräddarsyr alla typer av icke-standardiserad (rostfritt) utrustning för kunder; Tillhandahålla utrustning, installation och idrifttagning av en enda maskin, rör, el och instrument; Baserat på kundernas behov tillhandahåller vi ett komplett utbud av integrerade tjänster från preliminär planering, rådgivning, kostnadsberäkning, ingenjörsdesign, projektledning, projektutvärdering och systemunderhåll. Företaget har en stark teknisk kraft, rik erfarenhet av produkttillverkning, en grupp ingenjörer och teknisk personal, en division för mekanisk konstruktion och tillverkning och yrkesverksamma inom området för automatisk kontroll, med mer än 10 års branscherfarenhet. Vi förlitar oss på välkända livsmedelsföretag och högskolor för lätt industri hemma och utomlands, och lär oss ständigt avancerad teknik hemma och utomlands för att förbättra design och teknik. Vi antar det avancerade hanteringsläget, folkorienterade, etablerar företagskulturen (förtroende, försiktighet, ansvar, kommunikation, lycka), bygger ett konkurrenskraftigt internationellt professionellt team, dedikerat till att betjäna inhemska och utländska livsmedelskunder. Med en hög grad av professionalism, avancerat designkoncept, pålitlig produktkvalitet, eftermarknadsservicesystem förser vi nya och gamla kunder med mer praktiska, mer intelligenta produkter.
Kontaktuppgifter
Production Address: Nr 9188 Chuannan Fenggong Road, Fengxian District, Shanghai
Office Address: Rum 603, Building 57, No. 260 Maoyuan Road, Fengxian District, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Begär anpassad offert Behöver du något speciellt? Vi är här för att hjälpa.